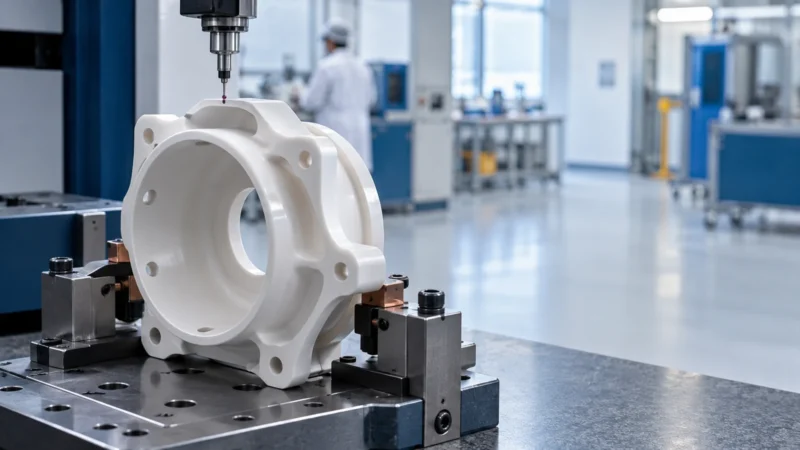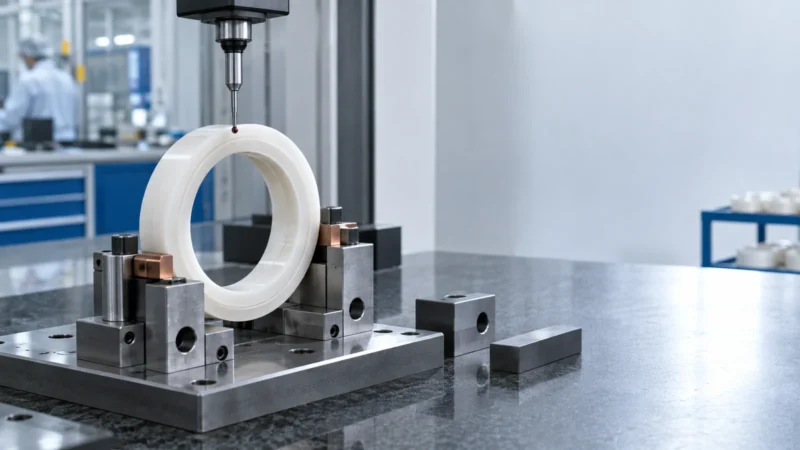
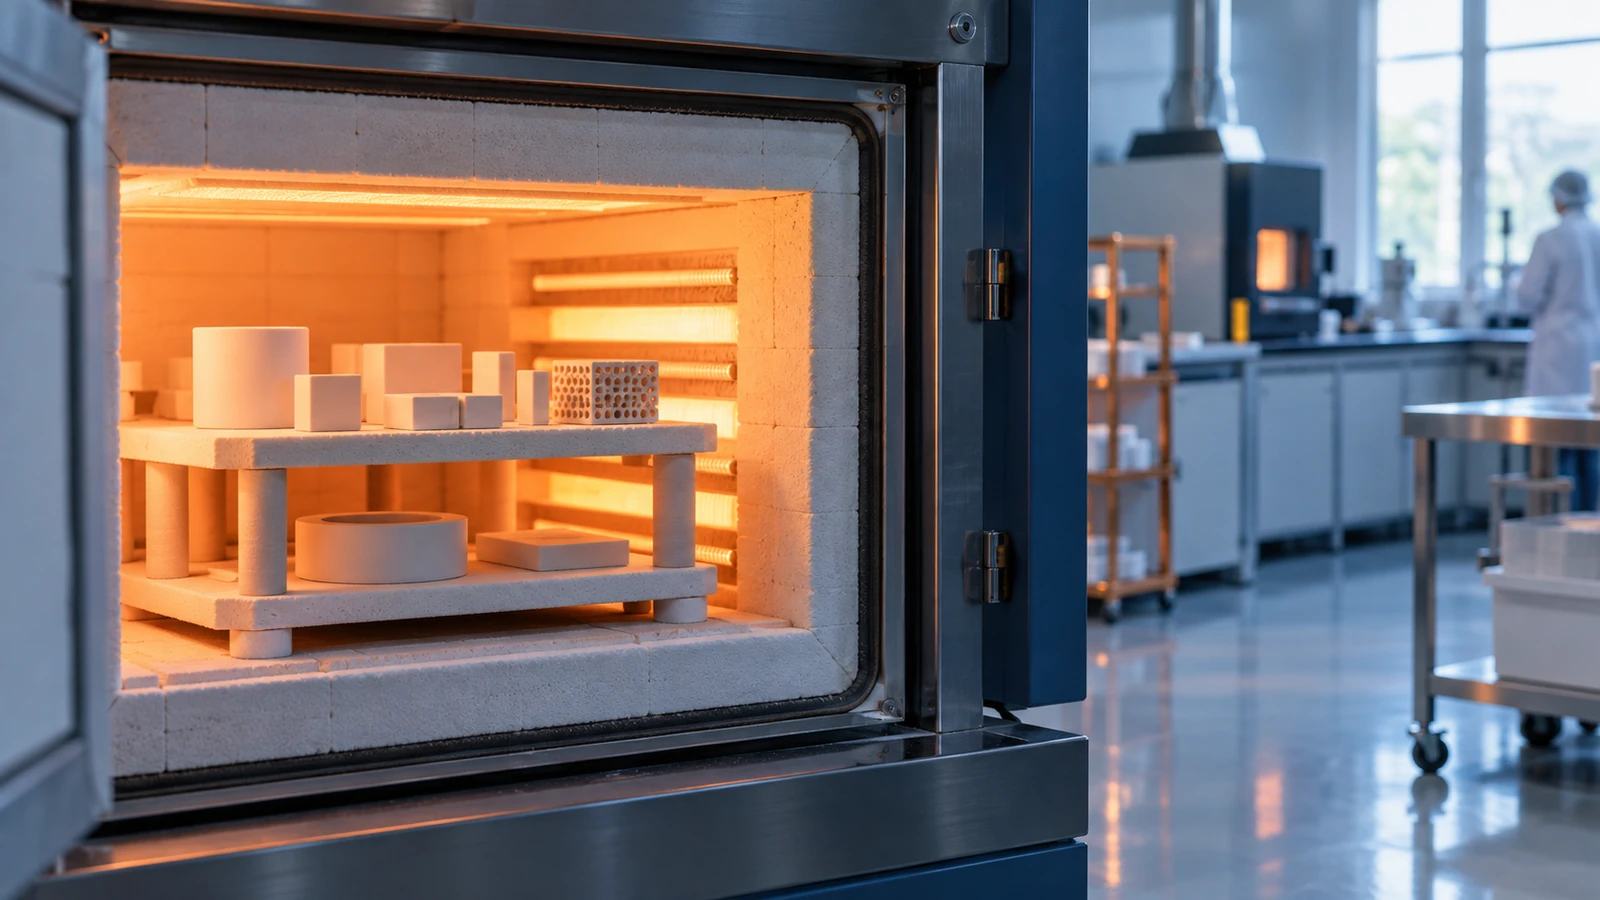
Cincin yang ukurannya sesuai saat masih hijau dapat keluar dari tungku dengan diameter lebih kecil dan bentuk oval. Proses sinterisasi keramik mengubah padatan berpori menjadi badan yang lebih rapat melalui pemanasan dan perpindahan materi, sehingga dimensi akhir perlu ditelusuri ke keadaan awal serta riwayat tungkunya. Dimensi menyusut, pori berubah, butir tumbuh, dan fase dapat bereaksi. Hasil akhirnya dipengaruhi serbuk, aditif, densitas badan hijau, penghilangan pengikat, tungku, atmosfer, hubungan temperatur-waktu, penyangga, serta pendinginan. Perubahan temperatur saja belum menjelaskan hasilnya, karena keadaan serbuk serta badan awal ikut menentukan sifat, geometri, dan populasi cacat setelah sinter.
Pengendalian densifikasi perlu mempertahankan hubungan antara kondisi awal, siklus aktual, dan hasil pengukuran, sehingga perubahan proses dapat dinilai terhadap bukti yang sama. Temperatur dan siklus aman bergantung pada sistem bahan serta peralatan, dan operasi suhu tinggi memerlukan prosedur keselamatan. Data produsen dan lembaga hanya menjadi sumber konsep. Setiap perubahan pada produk aktual harus divalidasi oleh penanggung jawab proses yang kompeten.
Mengapa badan hasil pembentukan menyusut saat dipanaskan
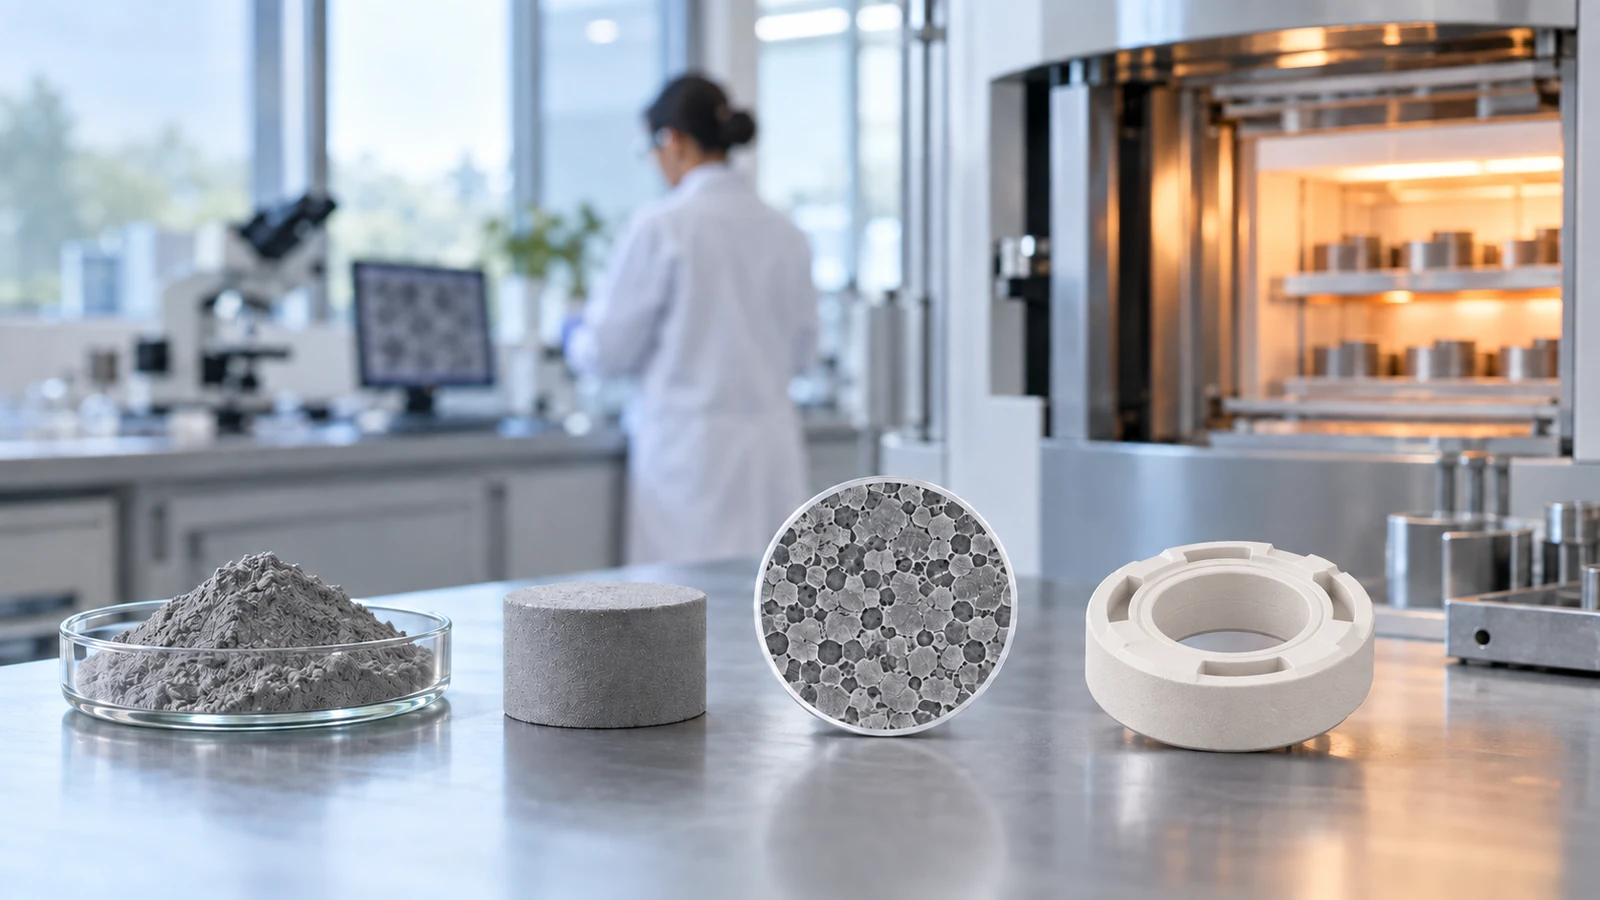
Badan serbuk hasil pemadatan mempunyai luas permukaan tinggi serta pori. Saat sinterisasi, difusi atau mekanisme perpindahan lain membentuk leher antarpartikel dan dapat mengurangi energi permukaan. Densifikasi mengurangi volume pori sehingga ukuran luar berubah. Pertumbuhan butir dapat berlangsung bersamaan, tetapi tidak selalu menambah densitas dengan cara yang sama.
Densitas badan hijau menentukan titik awal. Area padat dan longgar menyusut berbeda sehingga pelengkungan atau tegangan internal muncul. Gumpalan serbuk dapat menjadi pori besar. Distribusi pengikat, granul, pengepresan, pencetakan, dan pengeringan ikut memengaruhi. Inspeksi sebelum pembakaran dapat memberi peringatan dini.
ISO 21821:2019 membahas metode menentukan sifat densifikasi padatan serbuk keramik selama sinterisasi tanpa tekanan luar; abstraknya menyatakan metode itu tidak berlaku bagi bahan yang hanya dapat disinter dengan pengepresan panas, pengepresan isostatik panas, sinter tekanan gas, atau sinter plasma percikan. Rute harus disebut karena mekanisme dan bukti yang diperlukan berbeda.
Tahap awal, menengah, dan akhir bukan batas waktu sederhana
Pada tahap awal, leher antarpartikel terbentuk dan susunan partikel mulai berubah. Tahap menengah melibatkan jaringan pori serta densifikasi lebih lanjut. Pada tahap akhir, pori dapat terisolasi dan pertumbuhan butir berlanjut. Deskripsi ini bersifat konseptual; peralihannya bergantung pada bahan dan metode. Pemantauan proses tidak cukup hanya dengan membaca nilai pengaturan temperatur.
Laju pemanasan memengaruhi penghilangan pengikat, reaksi, gradien, dan waktu yang tersedia. Waktu tahan memberi kesempatan bagi densifikasi, tetapi juga dapat mendorong pertumbuhan butir atau penguapan spesies tertentu. Pendinginan dapat mengubah fase, tegangan sisa, oksidasi, dan retak. Atmosfer berinteraksi dengan kimia bahan. Kurva lengkap lebih berguna daripada hanya temperatur puncak.
Termokopel tungku mengukur lokasi sensor, bukan setiap komponen. Ukuran muatan, penyangga bakar, jarak antarbenda, pintu, penuaan pemanas, aliran gas, dan geometri komponen memengaruhi keseragaman. Pemetaan serta validasi dalam keadaan bermuatan diperlukan; sampel saksi dapat dipakai bila keterwakilannya dijelaskan.
Menghitung ukuran benda hijau dan kepekaannya terhadap penyusutan
Kyocera menjelaskan bahwa benda menyusut karena porositas berkurang ketika partikel tersinter, dan satu pemasok alumina menyebut penyusutan sekitar 20 persen untuk mutu bahannya tanpa merinci apakah angka itu linear atau volumetrik. Perbedaan itu penting: penyusutan linear 20 persen pada benda isotropik berarti volumenya tinggal (1 − 0,20)³ ≈ 0,51 dari semula, sedangkan penyusutan volumetrik 20 persen setara dengan penyusutan linear sekitar 7 persen. Sebelum memakai angka penyusutan dalam perhitungan cetakan, pastikan definisinya.
| Penyusutan linear s | Ukuran hijau untuk akhir 20,00 mm | Ukuran hijau untuk akhir 60,00 mm |
|---|---|---|
| 19,5 % | 24,84 mm | 74,53 mm |
| 20,0 % | 25,00 mm | 75,00 mm |
| 20,5 % | 25,16 mm | 75,47 mm |
Contoh hitung rekaan ini memakai hubungan Lhijau = Lakhir/(1 − s), dengan s penyusutan linear yang dianggap seragam ke semua arah. Untuk ukuran akhir 20,00 mm dan s = 0,20, benda hijau perlu 25,00 mm. Sekarang balik pertanyaannya: bila cetakan sudah dibuat untuk 25,00 mm tetapi penyusutan nyata bergeser antara 19,5 dan 20,5 persen, ukuran akhir menjadi 25,00 × 0,805 ≈ 20,13 mm sampai 25,00 × 0,795 ≈ 19,88 mm, rentang sekitar ±0,13 mm. Pada fitur 60 mm, pergeseran yang sama menghasilkan sekitar ±0,38 mm. Variasi penyusutan yang tampak kecil dalam persen menjadi milimeter yang nyata pada fitur besar, alasan toleransi hasil pembakaran biasanya dinyatakan relatif terhadap ukuran.
Hubungan yang sama juga menjelaskan arti densitas badan hijau. Dengan mengabaikan pengikat yang terbakar, massa tetap sedangkan volume menyusut, sehingga densitas relatif hijau kira-kira sama dengan densitas relatif akhir dikalikan (1 − s)³. Bila benda akhir mencapai 99 persen densitas teoretis dengan penyusutan linear 20 persen, badan hijau rata-ratanya hanya sekitar 0,99 × 0,512 ≈ 51 persen. Perbedaan densitas hijau antara dua bagian benda, misalnya tepi dan pusat hasil pengepresan, langsung berubah menjadi perbedaan penyusutan setempat, yaitu sumber ovalitas dan pelengkungan yang dibahas di bagian berikut. Semua angka di bagian ini adalah rekaan untuk belajar; penyusutan dan densitas nyata harus diukur pada bahan, rute pembentukan, dan siklus yang dipakai.
Penyusutan dapat berbeda menurut arah dan fitur
Pengepresan searah menghasilkan orientasi densitas; ekstrusi mengarahkan partikel; pencetakan pita membentuk bidang; jalur manufaktur aditif membawa anisotropi. Penyusutan pada arah X, Y, dan Z dapat berbeda. Lubang, tonjolan, peralihan dinding, dan tepi bebas tidak mengikuti satu faktor skala dengan sempurna. Pemasok memakai kompensasi empiris.
Dimensi badan hijau, kering, tanpa pengikat, hasil pembakaran, dan hasil gerinda perlu dibedakan. Jika pengukuran dilakukan pada tahap berbeda, jangan mencampurnya. Badan hijau dapat berubah bentuk di bawah prob. Komponen akhir dapat melendut menurut orientasi; metode serta perkakas penahan dicatat.
Data komponen pertama membangun peta koreksi. Beberapa komponen dari posisi tungku berbeda diperlukan untuk memahami variasi. Mengoreksi alat berdasarkan satu sampel dapat menghasilkan model yang terlalu menyesuaikan data tersebut. Perubahan serbuk, granulasi, kadar air, pengepresan, atau muatan memicu tinjauan model.
Pelengkungan muncul dari ketidakseragaman dan kendala
Gradien densitas, perbedaan penyusutan, gradien temperatur, gravitasi, gesekan dengan penyangga bakar, dan aliran gas dapat melengkungkan komponen. Bentuk yang tidak simetris serta peralihan dinding menambah risiko. Penyangga yang terlalu kaku menahan penyusutan; penyangga lunak atau hamparan serbuk membawa kontaminasi dan keragaman.
Bahan penyangga bakar harus cocok secara kimia dan termal. Bekas kontak serta reaksi dapat muncul. Pelapis atau lapisan pelepas mempunyai ketebalan dan jadwal perawatan. Standarkan orientasi penempatan dan jarak, lalu pantau keausan perabot tungku karena perubahan penyangga dapat mengubah kerataan meskipun program pemanasan tetap sama.
Pengendalian pelengkungan menggabungkan desain, pembentukan, sisa pemesinan, penyangga, tungku, dan penggerindaan akhir. Menambah sisa untuk penggerindaan saja dapat menaikkan biaya atau membuat dinding terlalu tipis. Akar penyebab dipisahkan melalui pemetaan dimensi sebelum dan sesudah setiap tahap.
Pertumbuhan butir dan perubahan fase mengubah sifat
Ukuran butir memengaruhi kekuatan, ketangguhan, kekerasan, konduktivitas, sifat optik, dan kestabilan fase dengan cara yang bergantung pada bahan. Pertumbuhan berlebihan dapat menurunkan sifat tertentu atau meningkatkan variasi. Aditif serta atmosfer mengatur fase batas butir. Sasaran mikrostruktur harus berasal dari fungsi serta kualifikasi.
Pada zirkonia, fraksi fase dan ukuran butir berkaitan dengan perilaku transformasi. Pada silikon nitrida, butir memanjang serta fase batas butir berperan. Kemurnian dan ukuran butir alumina mengubah sifat. Rute densifikasi silikon karbida menentukan fase bebas dan porositas. Jangan menerapkan satu aturan butir pada semua keluarga.
Persiapan sampel mikrostruktur, etsa, mikroskopi, pemilihan bidang pandang, dan analisis citra memengaruhi hasil. Nyatakan metode serta statistiknya. Gambar satu area yang tampak baik tidak mewakili kelompok produksi. Hubungkan hasil dengan densitas, kekuatan, fase, dan proses.
Penghilangan pengikat sering menjadi tahap pengendali cacat
Pengikat memberi kekuatan pada badan hijau dan membantu aliran saat pembentukan, lalu harus keluar tanpa membangun tekanan internal yang merusak badan. Ketebalan bagian, kantong tertutup, laju pemanasan, atmosfer, dan kimia pengikat memengaruhi jalur gas. Retak dapat sangat halus dan baru terbuka saat sinter. Siklus penghilangan pengikat tidak dapat dipercepat tanpa bukti.
Analisis kehilangan massa atau analisis termal membantu memahami rentang pelepasan, tetapi geometri komponen aktual berbeda dari sampel serbuk. Jalur ventilasi dan penyangga perlu dirancang. Saluran buang tungku serta sistem keselamatan mengelola gas. Residu dapat memengaruhi kimia, karbon, dan fase.
Perubahan pemasok pengikat, formulasi, kadar air granul, atau penyimpanan dapat mengubah perilaku pelepasan. Pengendalian penerimaan dan umur simpan perlu mencakup bahan daur ulang karena riwayat pengikat serta penyimpanannya dapat berbeda dari bahan awal baru. Ketertelusuran menghubungkan kelompok bahan dengan muatan penghilangan pengikat serta cacat akhir.
Atmosfer bukan catatan sekunder
Udara, gas lembam, vakum, atmosfer reduktif, nitrogen, atau campuran terkendali digunakan sesuai bahan. Tekanan parsial oksigen, kemurnian, titik embun, aliran, kebocoran, dan tekanan memengaruhi reaksi. Keramik nonoksida dapat teroksidasi atau terurai; pada oksida, kimia cacat dapat berubah. Bahan tungku juga dapat berinteraksi.
Pembacaan gas di sisi masuk belum tentu sama dengan keadaan di dalam muatan. Pelepasan gas dari pengikat mengubah atmosfer setempat; kepadatan muatan dan saluran buang ikut menentukan. Kalibrasi sensor, pemeriksaan kebocoran, pembilasan gas, dan respons darurat dicatat. Pengunci keselamatan tidak boleh dilewati untuk mengejar waktu siklus.
Perubahan atmosfer memerlukan kualifikasi ulang terhadap fase, densitas, warna bila relevan, kekuatan, konduktivitas, atau sifat lain. Temperatur puncak yang sama tidak membuktikan kesetaraan. Durasi pada temperatur serta kondisi gas saat pendinginan perlu disertakan.
Susunan muatan tungku sebagai variabel produksi
Jumlah komponen, massa, posisi, jarak, penyangga bakar, tumpukan, dan orientasi mengubah perpindahan panas serta aliran gas. Muatan kecil saat pengembangan berbeda dari muatan penuh produksi. Peningkatan skala harus diuji. Kelompok produksi percontohan perlu mewakili pembebanan yang dimaksudkan.
Peta muatan menghubungkan nomor seri atau baki dengan posisi. Data dimensi, densitas, warna, dan sifat dapat dianalisis menurut lokasinya. Zona panas atau dingin dapat memicu perawatan atau pembatasan penempatan. Pengambilan sampel acak tanpa catatan posisi menghapus informasi penting.
Pemetaan tungku secara berkala dan setelah perawatan penting. Pergeseran termokopel, penggantian pemanas, penuaan insulasi, serta perubahan kipas atau gas dapat memengaruhi hasil. Penerimaan pemetaan mengikuti prosedur dan ketidakpastian; tren mutu produk memperkuat, bukan menggantikan pemetaan.
Rekaman minimum satu pembakaran atau sinterisasi kelompok produksi
- Mutu bahan, kelompok produksi serbuk, pemasok, status penerimaan, penyimpanan, umur simpan, dan pelepasan untuk setiap muatan.
- Rute pembentukan, alat atau rongga cetakan, parameter pengepresan maupun pencetakan, indikator densitas hijau, kadar air, dan pemisahan kelompok produksi.
- Status pemesinan badan hijau, orientasi, dimensi, cacat, pengerjaan ulang, pembersihan, dan kaitan dengan lembar perjalanan proses.
- Tungku penghilangan pengikat, revisi program, laju kenaikan, waktu tahan, atmosfer, pembebanan, rekaman aktual, alarm, dan penyimpangan.
- Identitas tungku sinter, status kualifikasi, perawatan, termokopel, pemetaan, dan pengendalian kalibrasi instrumen.
- Identitas penyangga bakar atau perabot tungku, kondisi, pelapis, pembersihan, penggantian, dan konfigurasi kontak.
- Peta muatan berisi baki, lapisan, posisi, orientasi, jarak, jumlah komponen, sampel saksi, dan sampel simpan.
- Revisi program, laju pemanasan, waktu tahan, puncak, pendinginan, tekanan, gas, aliran, titik embun, vakum, dan kurva aktual.
- Gangguan daya, alarm, kejadian pintu, gangguan gas, temperatur melampaui sasaran, perpanjangan waktu tahan, dan campur tangan operator.
- Temperatur bongkar, penanganan, kondisi visual, retak, warna, kelengketan, bekas penyangga, dan pemisahan segera.
- Dimensi hasil pembakaran, densitas, massa, pelengkungan, porositas, fase, mikrostruktur, dan pengambilan sampel sifat menurut posisi.
- Rekonsiliasi hasil jadi: jumlah dimuat, diterima, dikerjakan ulang, diuji, disimpan, dibuang, hilang, serta nomor ketidaksesuaian.
- Tinjauan persetujuan, keputusan, kaitan dengan penggerindaan akhir, sertifikat, kelompok produksi pelanggan, dan masa simpan rekaman.
Densitas serta porositas perlu definisi dan metode
Densitas ruah, densitas semu, persentase densitas teoretis, porositas terbuka, dan porositas total bukan sinonim. Metode, cairan perendaman, pendidihan atau vakum, pelapis, geometri sampel, dan perhitungan memengaruhi hasil. Keramik berpori membutuhkan penafsiran berbeda dari keramik struktural padat.
Densitas rata-rata dapat memenuhi batas sementara satu pori besar mengendalikan kekuatan. Pengujian tak merusak atau telaah mikrostruktur membantu mencari cacat makro, tetapi cakupannya terbatas. Metode baku pun mempunyai lingkup: ASTM C373, misalnya, ditulis untuk penyerapan air dan porositas semu produk keramik putih dan ubin, sehingga kecocokannya untuk keramik teknik padat perlu dinilai lebih dulu.
Gunakan densitas sebagai indikator proses hanya setelah korelasinya dibuktikan. Densitas tinggi tidak selalu ideal jika pertumbuhan butir berlebihan atau fase yang tidak diinginkan muncul. Tinjau trennya bersama penyusutan, dimensi, kekuatan, dan mikrostruktur. Batas kendali berasal dari proses, sedangkan batas spesifikasi berasal dari fungsi.
Menilai perubahan siklus tanpa mengarang kesetaraan
Perubahan laju pemanasan, waktu tahan, temperatur puncak, atmosfer, muatan, penyangga bakar, tungku, atau fasilitas dapat memengaruhi hasil. Insinyur proses menilai risiko dan menentukan validasi. Simulasi termal membantu, tetapi tetap memerlukan data produk. Penyimpangan siklus darurat tidak otomatis dapat diterima hanya karena dimensi akhirnya lulus.
Bandingkan keadaan sebelum dan sesudah pada beberapa posisi dan kelompok produksi. Gunakan metode pengukuran yang sama. Pilih respons yang peka: densitas, penyusutan, pelengkungan, fase, butir, kekuatan, konduktivitas, atau korosi menurut aplikasi. Kekuatan statistik serta kriteria penerimaan perlu ditetapkan.
Perbarui revisi program, instruksi kerja, rencana kendali, laporan kualifikasi, dan pemberitahuan pelanggan sesuai kontrak. Tetapkan keputusan atas stok lama dan pisahkan identitasnya agar komponen dari konfigurasi proses berbeda tidak tercampur setelah perubahan disetujui. Pertahankan seluruh bukti.
Contoh rekaan: cincin yang berubah oval setelah sinter
Dalam skenario rekaan ini, sebuah cincin menjadi oval setelah sinter. Ukur diameter dalam dan luar badan hijau pada orientasi yang ditetapkan, tandai arah pengepresan, lalu petakan kebulatan serta ketebalan dinding akhir. Bandingkan rongga cetakan, kelompok produksi, posisi, dan penyangga bakar. Ovalitas dapat berasal dari gradien densitas, keausan alat, penyangga, atau pengukuran. Jangan langsung menambah sisa penggerindaan.
Tinjau pengisian serbuk, pengepresan, pemesinan badan hijau, kesimetrian dinding, penghilangan pengikat, penempatan, gradien tungku, dan pendinginan. Rancangan eksperimen dapat dipakai dengan faktor terbatas serta pengulangan. Ubah satu variabel dengan bukti dan pertahankan sampelnya.
Jika penggerindaan menghilangkan ovalitas, komponen akhir dapat lulus tetapi hasil jadi atau biaya proses memburuk. Perbaiki tahap hulu dan nilai kembali sisa pemesinan. Kualifikasi memastikan kekuatan serta ketebalan dinding setelah penggerindaan. Laporan menyatakan hubungan sebab dengan tingkat keyakinan yang sesuai, bukan kepastian melampaui data.
Contoh rekaan: pelat yang melengkung menurut posisi
Pada skenario rekaan kedua, pelat melengkung lebih besar di lapisan tertentu. Petakan kerataan menurut lapisan tungku dan orientasi. Periksa kerataan penyangga bakar, pelapis, serpihan, berat beban, jarak, dan peta termal. Putar orientasi dalam uji coba terkendali. Ukur keadaan bebas dengan penyangga serta temperatur yang konsisten.
Jika pelat di bagian tengah berbeda dari pelat di tepi, aliran gas atau temperatur mungkin berkontribusi. Jika orientasi yang sama selalu melengkung ke arah sama, anisotropi pembentukan mungkin lebih dominan. Beberapa jenis bukti diperlukan untuk membedakan penyebab; satu foto tidak cukup.
Mitigasi dapat berupa perubahan penyangga bakar, jarak, serbuk, pengepresan, sisa badan hijau, siklus pembakaran, atau penggerindaan. Setiap pilihan mempunyai biaya dan dampak terhadap sifat. Jalankan beberapa muatan percontohan; bagan kendali menurut posisi membantu menangkap pergeseran.
Inspeksi dan pengujian merusak secara berlapis
Inspeksi visual setelah pembakaran menemukan retak, noda, perlengketan, dan penyimpangan bentuk. Pengukuran dimensi serta densitas menangkap perubahan penyusutan. Pemeriksaan fase dan mikrostruktur pada sampel mengonfirmasi bahan. Pengujian mekanis mencirikan populasi; pengujian tak merusak menargetkan cacat internal. Tidak ada satu metode yang mencakup semuanya.
Rencana pengambilan sampel menghubungkan sampel saksi dengan muatan. Geometri dan posisi kupon ikut berpengaruh. Jika permukaan kupon dipoles sedangkan komponen tetap hasil pembakaran, hubungan kekuatannya terbatas dan harus dijelaskan. Sampel yang diuji secara merusak direkonsiliasi dari jumlah kelompok produksi.
Data mentah dipertahankan bersama laporan yang mencatat anomali dan hasil tersensor, supaya pengukuran yang tidak lengkap tetap dapat ditelusuri ketika hasil ditinjau. Ketidakpastian pengukuran disertakan. Sertifikat pemasok menyatakan metode, satuan, kondisi, dan kelompok produksi. Nilai tipikal dalam katalog tidak boleh menjadi pengganti data kelompok produksi yang dipersyaratkan.
Keseragaman tungku perlu dibuktikan pada ruang kerja yang digunakan
Nilai pengaturan pengendali tidak menjelaskan variasi antarposisi. Pemetaan tungku perlu mempertimbangkan zona kerja, muatan, penyangga bakar, aliran udara atau atmosfer, laju kenaikan, waktu tahan, dan sensor. Hasil tungku kosong tidak otomatis berlaku pada muatan padat. Lokasi survei serta penerimaan ditetapkan berdasarkan proses dan risiko.
Termokopel mempunyai pergeseran, batas penempatan, cara pemasangan, dan rentang temperatur. Pirometer bergantung pada emisivitas serta garis pandang. Pengendali, pelindung temperatur berlebih, dan perekam data mempunyai fungsi berlainan. Audit merekam identitas, kalibrasi, perangkat lunak, revisi resep proses, alarm, dan siklus aktual.
Ketika sensor diganti atau tungku dipelihara, evaluasi dampaknya terhadap acuan awal. Tidak semua perawatan menuntut kualifikasi ulang penuh, tetapi pekerjaan yang dapat mengubah keseragaman atau pengendalian perlu diperiksa. Muatan pertama setelah gangguan diberi status tahan sampai tinjauan selesai.
Penyangga bakar dan hamparan serbuk ikut membentuk geometri
Gesekan dengan penyangga bakar menahan penyusutan, sedangkan area kontak kecil dapat meninggalkan bekas atau tegangan. Kerataan, bahan, pelapis, hamparan serbuk, usia, pembersihan, dan orientasi ikut memengaruhi. Penyangga bakar yang bereaksi secara kimia atau menyerap kontaminan dapat mengubah permukaan komponen.
Komponen panjang memerlukan penyangga yang mengikuti perubahan saat panas tanpa mengunci penyusutan. Pelat tipis mungkin membutuhkan susunan khusus agar tidak melendut. Penumpukan menambah beban serta mengubah aliran panas dan gas. Konfigurasi harus mempunyai gambar teknik atau foto terkendali, bukan hanya ingatan operator.
Pantau umur penyangga bakar dengan kriteria, bukan kalender saja. Pelengkungan, kekasaran, retak, kontaminasi, dan perubahan dimensi dapat menjadi pemicu penggantian. Kelompok produksi yang memakai penyangga bakar terduga bermasalah harus dapat diidentifikasi agar penahanan sementara tidak meluas tanpa batas.
Pelepasan kelompok produksi menggabungkan parameter, komponen, dan keputusan
- Bahan, kelompok produksi, rangkaian pembentukan, rongga cetakan, inspeksi badan hijau, serta status penghilangan pengikat dapat ditelusuri.
- Tungku, revisi resep proses, penyangga bakar, peta muatan, posisi, sensor, alarm, dan interupsi tersedia.
- Siklus aktual ditinjau terhadap rentang; deviasi mempunyai lingkup, disposisi, dan persetujuan.
- Dimensi, penyusutan, densitas, porositas, visual, fase, atau sifat dipilih sesuai risiko dan metode.
- Komponen, kupon, dan sampel saksi mempunyai hubungan keterwakilan yang dijelaskan, bukan diasumsikan.
- Hasil sekali proses, pengerjaan ulang, pembuangan, sampel pengujian merusak, dan pengiriman direkonsiliasi.
- Tren posisi dan waktu diperiksa agar rata-rata tidak menutup titik panas atau pergeseran.
- Perubahan serbuk, pengikat, alat, tungku, penyangga bakar, muatan, atmosfer, atau fasilitas memicu tinjauan.
Data penyelesaian akhir dapat mengungkap masalah sinter yang terlambat terlihat
Penggerindaan dapat membuka pori, inklusi, atau retak yang berada di bawah kulit. Jika cacat baru tampak setelah penyelesaian akhir, telusuri peta sisa bahan, lokasi, roda gerinda, cairan pendingin, dan kondisi hasil pembakaran. Jangan langsung mengklasifikasikan semuanya sebagai kerusakan pemesinan atau seluruhnya sebagai cacat tungku.
Jumlah sisa yang harus dihilangkan memberi informasi tentang pelengkungan dan penyusutan. Tren yang bertambah dapat menjadi peringatan meski dimensi akhir masih lulus. Kembalikan data ke pembentukan dan sinterisasi sebelum sisa pemesinan habis atau waktu penggerindaan melonjak.
Permukaan perpatahan, fragmen, serta riwayat penanganan dipertahankan. Analisis dapat menghubungkan titik asal dengan pori, gumpalan serbuk, inklusi, tepi, atau kerusakan penggerindaan, tetapi membutuhkan kompetensi dan bukti. Hasil kemudian memperbarui pengendalian pada tahap penyebab, bukan hanya menambah inspeksi akhir.
Densifikasi, penyusutan, dan bukti perubahan tungku
Apakah sinterisasi selalu melelehkan keramik?
Tidak. Banyak proses sinterisasi keadaan padat berlangsung tanpa pelelehan massal; fase cair dapat hadir pada sistem tertentu. Mekanismenya bergantung pada bahan dan proses.
Mengapa komponen menyusut?
Densifikasi mengurangi volume pori dan dimensi komponen. Besar serta arahnya dipengaruhi densitas badan hijau, geometri, dan siklus.
Apa penyebab pelengkungan?
Perbedaan densitas atau penyusutan, gradien termal, gravitasi, gesekan penyangga, geometri, dan atmosfer dapat saling berinteraksi.
Mengapa pertumbuhan butir penting?
Ukuran butir serta fase batas butir dapat mengubah kekuatan, ketangguhan, konduktivitas, kestabilan fase, dan keragaman menurut bahan.
Apa bukti perubahan tungku tetap aman?
Buktinya mencakup penilaian risiko, pemetaan, siklus aktual, muatan yang mewakili produksi, sifat peka, dimensi, hasil jadi, dan validasi beberapa kelompok produksi sesuai persyaratan.
Lingkup metode densifikasi dan catatan proses pemasok
- ISO 21821:2019 — sifat densifikasi padatan serbuk keramik saat sinter tanpa tekanan. Halaman katalog ISO; naskah lengkap berbayar. Abstraknya menyebut metode untuk padatan serbuk yang disinter tanpa tekanan luar dan menyatakan tidak berlaku bagi bahan yang hanya dapat disinter dengan pengepresan panas, HIP, sinter tekanan gas, atau SPS. Diakses 2026-10-22.
- ASTM C373 — penyerapan air, densitas curah, dan porositas semu. Halaman katalog ASTM; naskah lengkap berbayar. Ruang lingkupnya ditulis untuk produk keramik putih tanpa glasir, ubin keramik, dan ubin kaca, sehingga perlu dinilai kecocokannya sebelum dipakai untuk keramik teknik padat. Diakses 2026-10-22.
- ISO/TC 206 — Keramik halus. Halaman komite ISO untuk standardisasi keramik halus, termasuk metode pengukuran sifat; naskah standarnya berbayar. Membantu menemukan metode densitas dan penyusutan yang sesuai sebelum menyusun spesifikasi. Diakses 2026-10-22.
- Kyocera — Fine Ceramics Production Process. Contoh data produsen yang menjelaskan bahwa pembakaran membuang kelembapan dan pengikat, lalu partikel tersinter dan benda menyusut karena porositas berkurang. Diakses 2026-10-22.
- Precision Ceramics — Alumina (penyusutan sinter). Contoh data produsen yang menyebut badan alumina menyusut sekitar 20 persen ketika disinter menjadi padat penuh, tanpa merinci apakah angka itu linear atau volumetrik. Diakses 2026-10-22.