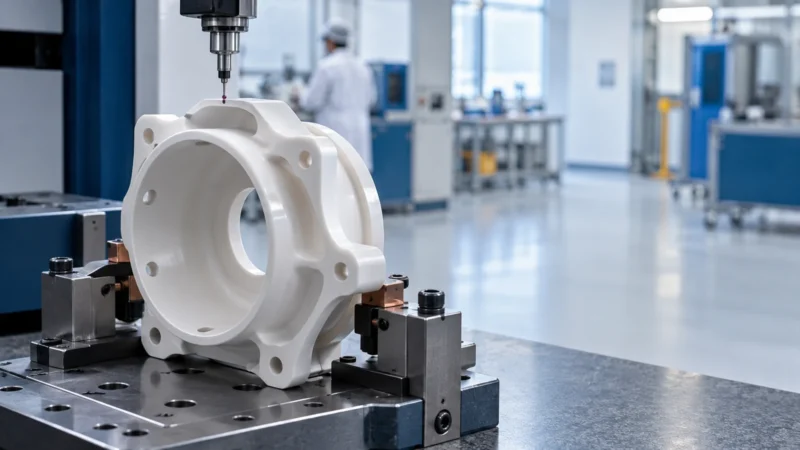
Sebuah flensa dapat lolos pemeriksaan ketebalan tetapi meninggalkan celah yang salah setelah dipasang bersama rumah dan paking. Toleransi dimensi keramik perlu dialokasikan pada rantai fungsi tersebut; batas yang terlalu ketat dapat menambah penggerindaan dan inspeksi tanpa memperbaiki rakitan. Tantangannya lebih besar daripada pada banyak komponen logam karena pembentukan serbuk, penghilangan pengikat, densifikasi, penyusutan, pelengkungan, serta penyelesaian akhir saling terkait. Dimensi hasil pembakaran dapat ekonomis; permukaan presisi setelah sinter mahal dan berisiko mengalami kerusakan bawah permukaan.
Tujuan gambar teknik bukan meminta semua batas ukuran sekecil mungkin, melainkan mengendalikan antarmuka serta kegagalan. Datum, suaian, kerataan, simpangan putar, profil, kekasaran, tepi, dan metode inspeksi harus mengikuti fungsi. Bahas ketelitian bersama pemasok dengan menunjukkan antarmuka yang harus dipertahankan dan cara memeriksanya, kemudian pisahkan kebutuhan fungsional dari kemampuan yang masih perlu dibuktikan. Setiap angka akhirnya harus dikonfirmasi untuk mutu bahan, geometri, proses, jumlah, dan fasilitas yang ditawarkan.
Mengapa dimensi berubah sepanjang proses
Serbuk dicampur dengan pengikat dan dibentuk menjadi badan hijau. Densitas setempat dipengaruhi aliran serbuk, pengemasan, tekanan, perkakas, dan geometri. Penghilangan pengikat membuang bahan organik; sinterisasi meningkatkan densitas dan menyusutkan benda. Bila densitas atau temperatur tidak seragam, penyusutan serta pelengkungan juga berbeda. Kyocera menjelaskan bahwa benda menyusut ketika porositas berkurang selama pembakaran, dan satu pemasok alumina menyebut penyusutan sekitar 20 persen untuk mutu bahannya.
Penyusutan tidak selalu isotropik. Arah pengepresan, orientasi partikel, ketebalan dinding, gradien densitas, penyangga, dan gesekan perkakas dapat membuat penyusutan berbeda menurut arah. Pemasok memakai faktor skala serta data proses, tetapi pemeriksaan komponen pertama tetap diperlukan pada geometri baru. Menentukan ukuran badan hijau hanya dari ukuran nominal tanpa memahami penyusutan menimbulkan risiko.
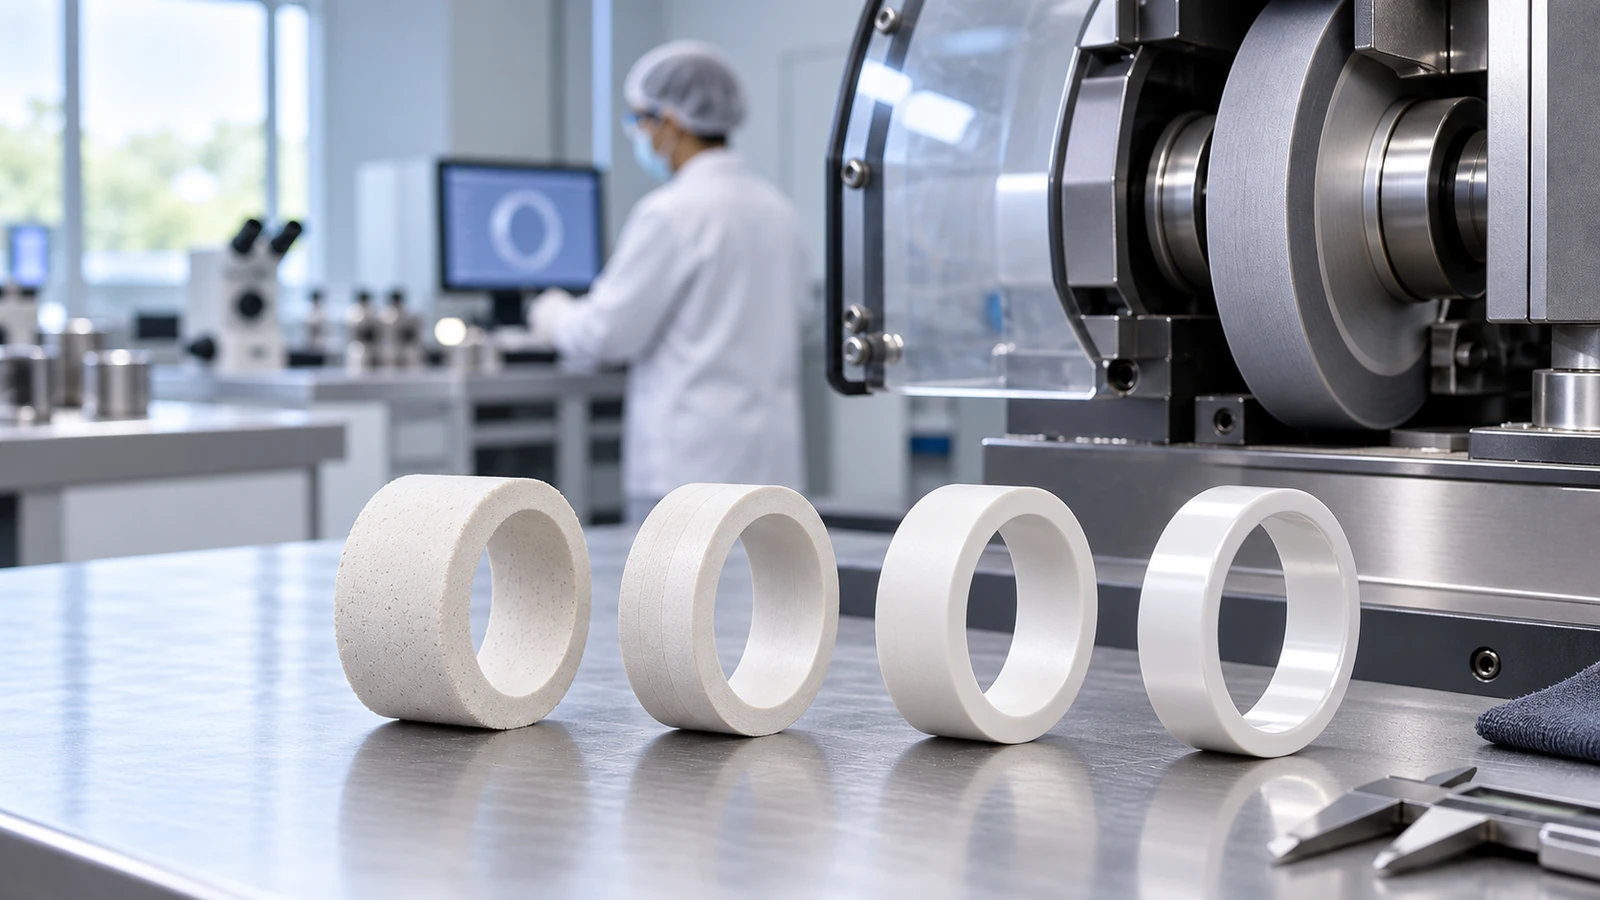
Penyelesaian akhir setelah sinter mengoreksi permukaan yang dipilih. Penggerindaan, pengasahan datar, pemolesan, pemotongan laser, atau pemesinan pelepasan listrik pada mutu tertentu memiliki kemampuan dan modus kerusakan masing-masing. Setiap operasi membutuhkan sisa bahan pemesinan. Jika sisa terlalu kecil, variasi hasil pembakaran mungkin tidak seluruhnya terangkat; jika terlalu besar, waktu proses, keausan alat, dan risiko kerusakan termal meningkat.
Mulai dari antarmuka dan derajat kebebasan
Tentukan bagaimana komponen diposisikan dalam rakitan. Permukaan mana menyentuh perkakas penahan, lubang mana menentukan lokasi, muka mana menahan beban, dan fitur mana hanya menyediakan celah? Kerangka acuan datum harus mereplikasi fungsi serta cara inspeksi. Datum kosmetik yang sulit diakses dapat menghasilkan pengukuran stabil, tetapi tidak menjamin rakitan bekerja baik.
Gunakan analisis tumpukan toleransi untuk celah, prabeban, keselarasan, dan gerakan. Sertakan variasi komponen pasangan, pelapis, temperatur, serta pengukuran. Jika semua komponen diberi toleransi sama ketat tanpa pembagian anggaran, biaya meningkat tanpa arah. Alokasikan batas menurut sensitivitas fungsi dan kemampuan proses, lalu catat fitur mana yang paling berpengaruh pada celah akhir. Analisis Monte Carlo atau kondisi terburuk dipilih sesuai konsekuensi dan karakter produksi.
Fitur yang tidak memengaruhi antarmuka dapat memakai profil atau toleransi umum yang lebih longgar. Pembagian zona permukaan membedakan perapat, dudukan bantalan, jalur listrik, area ikatan, dan permukaan bebas. Gambar berwarna untuk tinjauan internal boleh membantu, tetapi gambar teknik yang dirilis tetap memakai notasi standar yang disepakati.
Ukuran, bentuk, orientasi, dan lokasi bukan sinonim
Diameter dapat berada di dalam batas ukuran, tetapi sumbunya tidak sejajar. Dua muka dapat memenuhi ketebalan setempat, tetapi tidak saling paralel. Lubang dapat berukuran benar namun berada pada posisi salah. Dimensi dan toleransi geometris atau bahasa geometri setara menghubungkan kontrol dengan datum serta fungsi. Pengguna dan pemasok harus memakai edisi standar yang sama.
Kerataan tidak memerlukan datum, sedangkan kesejajaran memerlukan acuan. Simpangan putar menilai permukaan relatif terhadap sumbu dan bergantung pada penyetelan. Profil dapat mengendalikan bentuk kompleks; penggunaan datum bergantung pada apakah persyaratannya juga mengendalikan orientasi atau lokasi, sehingga jangan menganggap semua toleransi profil selalu memerlukan datum. Jangan menambahkan pengendalian yang tumpang tindih tanpa memahami cara inspeksinya.
Aturan kondisi bahan, toleransi bonus, dan pergeseran datum dapat membantu rakitan untuk fitur berukuran, tetapi penerapannya pada keramik getas dan metode inspeksinya perlu ditinjau. Bila tim belum menguasai dimensi serta toleransi geometris, minta tinjauan spesialis sebelum penawaran. Ambiguitas gambar teknik hampir selalu muncul kembali sebagai biaya cadangan.
Menentukan mana hasil pembakaran dan mana digerinda
Permukaan hasil pembakaran mempertahankan tekstur serta variasi proses. Kondisi ini cocok untuk celah atau area nonkritis bila kemampuan proses memadai. Permukaan gerinda memberi ukuran dan geometri lebih ketat, tetapi menambah operasi, pemindahan datum, dan risiko. Tandai kondisi permukaan secara tegas; jangan membuat pemasok menebaknya dari jumlah angka desimal.
Jika hanya satu muka perlu rata, penggerindaan muka itu dapat mengubah ketebalan relatif terhadap muka berlawanan yang tetap hasil pembakaran. Jika dua muka harus sejajar, keduanya mungkin perlu diproses. Lubang dalam dan diameter luar yang sesumbu mungkin membutuhkan satu penyetelan bersama atau strategi datum tertentu. Bahas urutan proses karena gambar teknik tidak selalu menunjukkan jalur manufaktur.
Pemasok alumina yang sama menyatakan bahwa karena penyusutan itu, toleransi yang sangat ketat tidak dapat ditahan bila pemesinan dilakukan sebelum sinter; fitur seperti itu harus digerinda dengan alat intan setelah benda padat penuh. Artikel pemesinan badan hijau dan penggerindaan membahas pembagian sisa pemesinan. Keputusan utamanya ialah mengalokasikan presisi pada permukaan yang benar-benar menentukan fungsi.
Toleransi umum logam tidak otomatis berlaku, dan tumpukan perlu dihitung
Banyak gambar keramik mewarisi catatan “toleransi umum ISO 2768” dari templat gambar logam. Ringkasan resmi ISO 2768-1 menyebut bahwa standar itu menetapkan toleransi umum dalam empat kelas untuk dimensi benda kerja yang dibuat dengan pemesinan logam atau dibentuk dari lembaran logam. Komponen keramik hasil sinter tidak termasuk dalam deskripsi itu, sehingga catatan tersebut paling baik dianggap sebagai pertanyaan terbuka: apakah pemasok sanggup, apakah kelas yang dipilih masuk akal untuk penyusutan, dan siapa yang memutuskan bila keduanya bertentangan. Lebih aman menulis toleransi untuk setiap fitur fungsional dan menyatakan kondisi hasil pembakaran secara terpisah.
Alasan teknisnya terlihat dari penyusutan. Jika sebuah badan menyusut sekitar 20 persen seperti yang disebut satu pemasok alumina, variasi kecil pada penyusutan menghasilkan variasi ukuran yang sebanding dengan ukuran benda, bukan konstanta milimeter. Karena itu, toleransi hasil pembakaran biasanya lebih wajar dinyatakan relatif terhadap ukuran, sedangkan toleransi milimeter yang ketat dicadangkan untuk fitur yang memang akan digerinda.
| Mata rantai | Kondisi | Toleransi rekaan (mm) | Kuadrat (mm²) |
|---|---|---|---|
| Tebal flensa keramik | hasil pembakaran | ±0,05 | 0,0025 |
| Kedalaman dudukan pada rumah logam | dimesin | ±0,02 | 0,0004 |
| Tebal paking | dari pemasok paking | ±0,03 | 0,0009 |
| Jumlah | ±0,10 (kasus terburuk) | 0,0038 → √ ≈ ±0,062 |
Pada contoh hitung rekaan di atas, celah akhir rakitan dipengaruhi tiga mata rantai. Metode kasus terburuk menjumlahkan semua batas: ±0,05 + ±0,02 + ±0,03 = ±0,10 mm. Untuk model statistik rekaan dengan variasi saling bebas dan batas setiap komponen mewakili kelipatan simpangan baku yang sama, akar jumlah kuadrat memberi √(0,0025 + 0,0004 + 0,0009) ≈ ±0,062 mm. Hasil statistik itu tidak menjamin setiap rakitan berada dalam rentang tersebut, berbeda dari batas kasus terburuk. Selisih keduanya menentukan apakah flensa keramik perlu digerinda atau cukup dibiarkan dalam kondisi hasil pembakaran.
Metode akar jumlah kuadrat hanya sah bila asumsinya terpenuhi: distribusi tiap mata rantai mendekati normal, berpusat di nilai nominal, dan proses cukup stabil. Penyusutan keramik sering bergeser per kelompok produksi atau muatan tungku, sehingga distribusinya bisa bergeser sebagai satu kelompok dan melanggar asumsi tersebut. Untuk fitur yang kegagalannya mahal, pakai kasus terburuk atau minta data kemampuan proses dari beberapa kelompok produksi sebelum memilih metode statistik. Angka dalam tabel adalah rekaan dan tidak menggambarkan kemampuan pemasok mana pun.
Ra tidak mewakili seluruh tekstur
Tekstur permukaan mencakup kekasaran, gelombang, arah guratan, cacat, dan bentuk. Ra adalah amplitudo rata-rata setelah penyaringan tertentu; dua profil dengan Ra sama dapat mempunyai puncak dan lembah berbeda. Perapat, kontak geser, perekatan, kontak optik, dan jarak rambat listrik dapat peka terhadap parameter lain. Nyatakan standar, panjang batas pengukuran, arah, dan lokasi.
Pemolesan mungkin mengurangi kekasaran, tetapi menambah biaya serta penanganan. Permukaan yang sangat halus juga dapat menyulitkan retensi perekat atau pelumas pada sistem tertentu. Jangan menetapkan penyelesaian seperti cermin sebagai tanda mutu umum. Hubungkan persyaratan dengan kebocoran, gesekan, kemudahan dibersihkan, fungsi dielektrik, atau bukti kekuatan ikatan.
Goresan dan gompal tidak selalu tertangkap oleh parameter profil. Spesifikasi visual memerlukan zona, pencahayaan, perbesaran, kontras, dimensi maksimum, kepadatan cacat, dan aturan tepi. Sampel pembanding membantu pelatihan, tetapi batas terukur tetap diperlukan. Cacat di zona tarik dapat lebih kritis daripada di permukaan bebas tekan.
Toleransi harus lebih besar daripada kebisingan pengukuran
Resolusi tampilan bukan ketidakpastian pengukuran. Gaya prob, cara menjepit, temperatur, kebersihan, operator, keselarasan, kalibrasi, keterulangan, dan penyaring perangkat lunak ikut memengaruhi hasil. Komponen tipis dapat melentur di bawah prob; komponen panjang dapat melendut; deteksi optik pada tepi keramik dipengaruhi warna serta pencahayaan. Metode perlu disepakati saat peninjauan gambar teknik.
Kemampuan alat ukur dinilai relatif terhadap toleransi. Bila ketidakpastian memakan proporsi besar, pembeli dan pemasok dapat mengambil keputusan berbeda pada komponen yang sama. Studi korelasi mengukur artefak bersama dengan kedua sistem. Pita pengaman atau metode rujukan bersama dapat mengurangi perselisihan bila aturannya tertulis.
Pengambilan sampel mempertimbangkan variasi proses serta konsekuensi kegagalan. Dimensi kritis mungkin diperiksa seluruhnya, tetapi pemeriksaan seratus persen tidak membuktikan tidak ada cacat. Sistem otomatis perlu divalidasi, dirawat, dan dinilai terhadap risiko penerimaan salah. Data mentah yang tertelusur juga membantu melihat tren.
Bagaimana toleransi mendorong biaya
Biaya berasal dari pembentukan presisi, perkakas, pengendalian penyusutan, waktu penggerindaan, keausan roda, perkakas penahan, inspeksi, hasil jadi, pembersihan, dan penanganan. Toleransi lebih ketat dapat mengubah seluruh rute proses. Lonjakan harga bukan selalu tambahan margin; pemasok mungkin harus berpindah dari hasil pembakaran ke permukaan gerinda atau dari pengambilan sampel ke inspeksi penuh.
Jumlah pesanan memengaruhi keekonomian perkakas. Prototipe dari bahan baku standar dapat murah untuk lima unit, tetapi mahal untuk ribuan unit. Perkakas produksi menurunkan biaya satuan, tetapi memerlukan validasi. Permintaan penawaran sebaiknya memisahkan prototipe, kelompok produksi percontohan, dan volume rutin, serta meminta pemasok menjelaskan rute masing-masing.
Toleransi yang tidak dibutuhkan menurunkan hasil jadi dan memperpanjang waktu tunggu. Tinjau pemicu biaya dengan analisis Pareto: fitur mana yang membutuhkan penggerindaan paling banyak, perkakas khusus, atau inspeksi sulit. Ubah hanya fitur yang tidak peka terhadap fungsi. Simpan alasan keputusan agar toleransi tidak diketatkan kembali tanpa data.
Pertanyaan dalam sesi perancangan untuk kemudahan produksi
- Fitur mana yang menyentuh rakitan dan modus kegagalan apa yang terjadi bila ukurannya berada pada setiap ujung toleransi?
- Datum mana yang mereplikasi pemosisian serta pembebanan, dan apakah dapat digunakan saat pembentukan, penggerindaan, serta inspeksi tanpa pemindahan berulang?
- Permukaan mana dapat tetap hasil pembakaran, dimesin saat hijau, digerinda, diasah datar, atau dipoles; apa alasan fungsional setiap operasi akhir?
- Berapa penyusutan nominal serta variasinya untuk mutu bahan, rute pembentukan, geometri, dan muatan tungku yang ditawarkan?
- Apakah penyusutan bersifat anisotropik; arah mana yang paling sulit dan bagaimana orientasi gambar teknik dikendalikan?
- Fitur mana membutuhkan sisipan perkakas, inti, pelontar, penyangga, atau bahan korban dan jejak apa yang ditinggalkannya?
- Apakah ketebalan dinding, peralihan penampang, kedalaman lubang, jari-jari, rasio aspek, dan ceruk sesuai kemampuan proses?
- Berapa sisa pemesinan yang dibutuhkan pada setiap permukaan akhir agar variasi hasil pembakaran terangkat seluruhnya tanpa penggerindaan berlebihan?
- Bagaimana pemasok mengendalikan gompal tepi, pecah keluar di lubang, kerusakan bawah permukaan, dan pembersihan setelah pemesinan?
- Parameter tekstur apa selain Ra yang berhubungan dengan penyegelan, gesekan, perekatan, atau fungsi listrik?
- Apakah dimensi diukur dalam keadaan bebas atau ditahan; penyangga, orientasi, gaya prob, dan temperatur apa yang digunakan?
- Bagaimana kerataan, kebulatan, simpangan putar, profil, dan posisi dihitung serta berapa kepadatan titik pengukurannya?
- Apakah ketidakpastian dan keterulangan alat ukur memadai untuk toleransi, dan bagaimana korelasi pembeli-pemasok dilakukan?
- Karakteristik mana yang diperiksa seluruhnya, melalui pengambilan sampel, pada komponen pertama, atau secara berkala; apa rencana reaksi jika tren bergeser?
- Bagaimana biaya serta waktu tunggu berubah bila toleransi dilonggarkan atau zona penyelesaian akhir dipersempit?
- Bagaimana rute prototipe berbeda dari rute produksi dan fitur mana yang harus dikualifikasi ulang pada kelompok produksi percontohan?
- Perubahan perkakas, tungku, program penggerindaan, perkakas penahan, perangkat lunak inspeksi, atau subkontraktor apa yang memicu pemberitahuan?
- Bagaimana komponen diberi identitas kelompok produksi atau nomor seri tanpa menciptakan pemusat tegangan, kontaminasi, atau kebingungan?
Contoh rekaan cincin: kebulatan, kesesumbuan, dan suaian
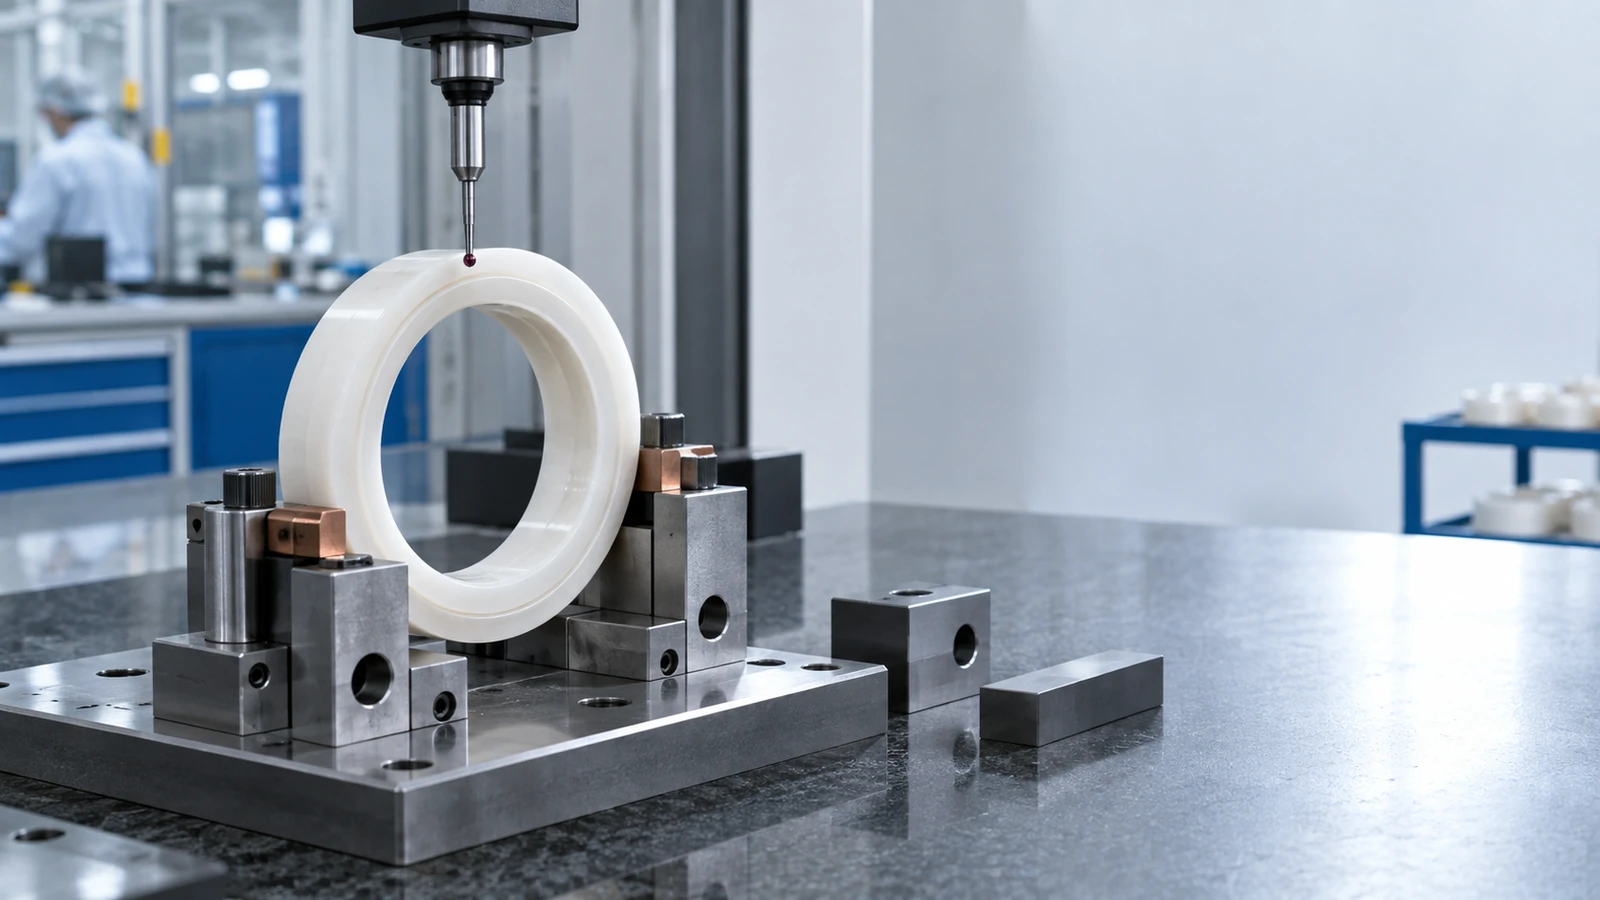
Dalam skenario rekaan ini, cincin keramik dipasang pada poros atau rumah. Diameter dalam, diameter luar, kebulatan, kesilindrisan, hubungan kesesumbuan, panjang, serong tepi, dan mutu permukaan saling berkaitan. Suaian tekan menimbulkan tegangan lingkar dan peka terhadap ovalitas serta perbedaan pemuaian termal. Suaian longgar memerlukan celah yang juga memperhitungkan kontaminasi.
Datum sumbu dapat berasal dari diameter dalam atau luar sesuai fungsi. Jika keduanya digerinda pada penyetelan berbeda, simpangan putar dapat meningkat. Bahas kemungkinan satu penyetelan bersama atau strategi inspeksi. Serong tepi mencegah kerusakan saat pemasangan, tetapi tidak boleh mengurangi panjang kontak yang dibutuhkan. Jari-jari tepi harus dapat diukur dengan akses yang tersedia, bukan hanya diberi angka pada gambar tanpa metode verifikasi.
Analisis tumpukan mencakup toleransi logam serta pemuaian. Gaya perakitan dipantau pada prototipe. Gaya yang terlalu tinggi atau perubahan gaya mendadak dapat menandakan kontak tepi. Setelah dirakit, periksa retak atau kejadian akustik sesuai rencana. Persetujuan dibatasi pada suaian, permukaan, temperatur, dan prosedur yang diuji.
Contoh rekaan pelat: kerataan tidak selalu berarti kontak penuh
Pada skenario rekaan kedua, sebuah pelat memenuhi kerataan, tetapi mempunyai gelombang yang hanya menghasilkan beberapa titik kontak. Pelat dasar pun memiliki bentuk dan kekasaran sendiri. Partikel di antara permukaan mengubah pembebanan. Bahan antarmuka termal dapat mengisi celah, tetapi membawa variasi ketebalan serta rayapan. Uji fungsi perlu mencakup hambatan termal dan tegangan mekanis.
Pengukuran keadaan bebas pada penyangga tiga titik berbeda dari keadaan terjepit. Orientasi terhadap gravitasi memengaruhi pelat tipis. Tetapkan penyangga dan temperatur pengukuran agar perubahan bentuk akibat penahanan tidak disalahartikan sebagai perubahan proses sinterisasi. Setelah metalisasi atau perekatan, pelengkungan dapat berubah. Tahap penerimaan harus sesuai dengan keadaan komponen saat digunakan.
Pola lubang memosisikan pelat, tetapi jepitan baut dapat memicu retak. Gunakan celah, cincin, selongsong, torsi, dan urutan pengencangan yang telah dianalisis. Permukaan dekat lubang mendapat kriteria gompal tersendiri. Gambar teknik dan petunjuk perakitan perlu dibaca bersama.
Cara melonggarkan biaya tanpa kehilangan fungsi
Lakukan analisis sensitivitas pada rakitan. Jika perubahan satu dimensi hampir tidak memengaruhi keluaran, toleransinya dapat dilonggarkan. Jika pergeseran satu datum menyebabkan ketidakselarasan, pertahankan pengendaliannya. Jangan melonggarkan semua batas dengan persentase yang sama. Prioritaskan pemicu biaya dan verifikasi dengan bukti.
Gunakan perakitan selektif hanya jika kelompok produksi, pengukuran, pengelompokan ukuran, dan layanan penggantian dapat dikelola. Pengelompokan menambah beban logistik dan risiko tercampur. Perkakas yang dapat disetel atau antarmuka lentur dapat menyerap variasi, tetapi juga membawa modus kegagalan baru. Tinjau biaya sistem secara keseluruhan.
Toleransi profil dapat menggantikan banyak dimensi koordinat pada bentuk kompleks bila datum dan inspeksi jelas. Namun biaya pemindaian serta pengolahan data perlu dipertimbangkan. Pemasok harus mampu membaca notasinya dan mengukur karakteristik yang diminta dengan ketidakpastian yang sesuai untuk keputusan penerimaan. Definisi berbasis model membutuhkan pengendalian versi agar geometri yang diprogram pada alat inspeksi sama dengan konfigurasi yang dipesan.
Pemeriksaan komponen pertama sebagai audit gambar dan proses
Pemeriksaan komponen pertama menilai setiap persyaratan pada komponen yang dibuat melalui rute yang dinyatakan. Laporan mencantumkan penomoran karakteristik, hasil, metode, instrumen, nomor seri, kelompok produksi, revisi gambar teknik, dan penyimpangan. Karakteristik yang tidak tersedia datanya bukan berarti lulus. Jika rute prototipe berbeda, ruang lingkup laporan harus diberi label.
Pemeriksaan ini juga menguji ambiguitas. Inspektur mungkin memilih datum atau cara ukur berbeda dari perancang. Selesaikan perbedaan melalui revisi gambar teknik, bukan catatan pribadi. Ulangi pemeriksaan pada fitur terdampak setelah perubahan. Simpan pemindaian mentah atau profil bila diperlukan.
Kesiapan produksi menambahkan bukti kemampuan lintas kelompok produksi. Satu komponen yang sesuai tidak membuktikan proses stabil. Kelompok produksi percontohan menilai distribusi hasil, hasil jadi, keausan alat, susunan muatan tungku, dan waktu inspeksi. Batas kendali proses berbeda dari batas spesifikasi, sehingga grafik proses yang stabil belum membuktikan semua persyaratan gambar terpenuhi.
Menangani hasil dekat atau di luar batas
Verifikasi pengukuran terlebih dahulu: kebersihan, temperatur, perkakas penahan, kalibrasi, program, datum, dan ketidakpastian. Jangan mengukur berulang sampai memperoleh angka lulus tanpa aturan. Catat semua hasil beserta urutan pengukuran agar pemilihan angka yang menguntungkan tidak menyembunyikan variasi sistem ukur. Jika metode berbeda, lakukan studi korelasi.
Keputusan rekayasa menilai fungsi aktual, komponen pasangan, tegangan, dan proses berikutnya. Penerimaan apa adanya memerlukan wewenang serta identitas nomor seri atau kelompok produksi. Pengerjaan ulang melalui penggerindaan dapat mengubah ketebalan dinding, permukaan, tepi, tegangan sisa, dan kebersihan. Tetapkan prosedur serta inspeksi ulang.
Tindakan korektif mencari penyebab pada densitas, perkakas, tungku, penyangga, sisa pemesinan, penggerindaan, pengukuran, atau penanganan. Penyortiran merupakan penahanan sementara yang memisahkan keluaran bermasalah, sedangkan penyebab variasi tetap perlu diperbaiki dan dipantau pada produksi berikutnya. Tren beberapa kelompok produksi diperlukan untuk memverifikasi perbaikan. Batas tidak boleh diubah sekadar agar keluaran diterima tanpa tinjauan fungsi.
Nyatakan temperatur dan keadaan penahanan saat ukuran berlaku
Dimensi pada suhu ruang tidak selalu menggambarkan celah saat operasi. Keramik, poros, rumah, pelapis, dan perekat mempunyai pemuaian berbeda. Hitung tumpukan pada temperatur penting memakai data yang sesuai rentang; jangan memindahkan satu koefisien muai rata-rata ke semua kondisi tanpa memeriksa definisinya.
Bedakan keadaan bebas dan terjepit. Pelat tipis dapat mempunyai kerataan berbeda ketika diletakkan pada tiga titik, ditahan cekam vakum, atau dibaut ke pelat dasar. Cincin dapat berubah saat dipegang cekam. Gambar teknik atau petunjuk inspeksi harus menyebut penyangga serta gaya agar pembeli dan pemasok mengukur keadaan yang sama.
Waktu stabilisasi juga penting untuk komponen tebal atau setelah pembersihan. Suhu alat, perkakas penahan, dan komponen perlu cukup setimbang. Jika pengukuran dilakukan pada temperatur nonstandar karena proses, catat kompensasi dan ketidakpastian. Jangan membulatkan koreksi agar hasil masuk batas.
Spesifikasi, sasaran proses, dan kemampuan bukan satu angka
Batas spesifikasi berasal dari fungsi dan merupakan keputusan rekayasa. Sasaran proses ditempatkan untuk menjaga margin. Batas kendali berasal dari data proses dan tidak boleh disamakan dengan batas spesifikasi. Komponen di dalam batas kendali masih dapat melanggar gambar teknik; komponen di dalam gambar teknik belum membuktikan proses stabil.
Sebelum memakai indeks kemampuan, verifikasi sistem ukur, stabilitas, distribusi, serta stratifikasi menurut rongga cetakan, tungku, alat, dan giliran kerja. Data yang digabung dapat menutupi dua populasi berbeda. Untuk proses dengan kompensasi perkakas atau keausan roda gerinda, tren terhadap waktu lebih informatif daripada satu histogram.
Jumlah sampel dan periode harus mendukung keputusan. Data percontohan dengan perhatian khusus tidak otomatis menggambarkan produksi rutin. Jika distribusi nonnormal atau tersensor oleh penyortiran, gunakan analisis sesuai dan laporkan perlakuannya. Jangan hanya menyajikan indeks tanpa titik data dan konteks.
Toleransi yang tidak dapat diakses perlu didesain ulang
Lubang dalam, perpotongan saluran, bahu tersembunyi, jari-jari internal, dan permukaan berpori dapat melampaui kemampuan alat rutin. Tanyakan bagaimana karakteristik diukur pada prototipe dan produksi volume, berapa ketidakpastiannya, serta apakah perkakas penahan berisiko merusak komponen. Jika hanya tomografi komputer laboratorium yang dapat melihatnya, masukkan waktu dan biaya atau cari indikator tidak langsung yang telah divalidasi.
Profil permukaan dapat menggantikan banyak dimensi bila datum serta alat mendukung, tetapi tidak otomatis lebih sederhana. Kepadatan titik, cakupan, metode pencocokan, dan daerah yang tidak terjangkau tetap harus ditentukan. Alat ukur fungsional dapat menjawab suaian dengan cepat, tetapi tidak selalu menunjukkan penyebab kegagalan dan harus dikendalikan terhadap keausan.
Tambahkan ruang untuk prob, garis pandang, serta penyangga pada desain jika fungsi memungkinkan. Bantalan saksi dapat membantu membentuk datum selama proses lalu dihilangkan, tetapi operasi penghilangan dan dampaknya harus dikendalikan. Jangan membuat fitur inspeksi yang justru menjadi takik baru pada zona tarik.
Menghubungkan biaya dengan fungsi yang dapat diperiksa
Kemampuan yang dipublikasikan pemasok adalah contoh untuk bentuk serta proses mereka; jangan dianggap universal. Untuk toleransi ketat dan antarmuka terkait keselamatan, lakukan tinjauan kemudahan produksi bersama insinyur metrologi serta gunakan standar yang berlaku.
Pelajari desain komponen keramik untuk kemudahan produksi dari sisi geometri, serta transisi prototipe ke produksi untuk perubahan rute. Bagi Si₃N₄, lihat beban mekanis dan termal.
Gambar teknik yang matang menyatakan cukup—tidak berlebih dan tidak kurang. Dokumen itu menghubungkan fungsi, datum, toleransi, permukaan, inspeksi, serta konfigurasi. Ketika hubungan tersebut terlihat, pembahasan biaya berubah dari tawar-menawar angka menjadi pengendalian risiko.
Datum, penggerindaan, dan biaya pada gambar keramik
Mengapa keramik sulit diberi toleransi seperti logam?
Pembentukan dan sinterisasi membawa penyusutan serta pelengkungan, sedangkan pemesinan setelah sinter sulit dan mahal. Kemampuan bergantung pada mutu bahan, bentuk, rute, serta ukuran.
Apa beda ukuran dan dimensi serta toleransi geometris (GD&T)?
Ukuran mengendalikan besaran fitur. Dimensi dan toleransi geometris, atau GD&T, mengendalikan bentuk, orientasi, lokasi, atau simpangan putar sesuai notasi. Tidak semua pengendalian memerlukan datum: kerataan, misalnya, mengendalikan bentuk permukaan tanpa acuan datum.
Kapan penggerindaan diperlukan?
Penggerindaan diperlukan ketika kemampuan hasil pembakaran tidak memenuhi kebutuhan fungsional ukuran, geometri, atau permukaan. Batasi proses pada zona penting dan sediakan sisa pemesinan.
Apakah semua permukaan perlu kekasaran ketat?
Tidak. Tetapkan berdasarkan penyegelan, gesekan, ikatan, kebersihan, atau fungsi listrik. Area bebas dapat memakai penyelesaian yang lebih ekonomis.
Bagaimana menurunkan biaya tanpa mengurangi fungsi?
Gunakan analisis tumpukan dan sensitivitas, datum fungsional, pembagian zona, pembentukan mendekati bentuk akhir, serta pengukuran yang tepat. Longgarkan hanya fitur nonkritis.
Standar penandaan dan keterangan pemasok tentang penyusutan
- ISO 2768-1:1989 — toleransi umum untuk dimensi linear dan sudut. Halaman katalog ISO; naskah lengkap berbayar. Ringkasannya menyebut toleransi umum dalam empat kelas untuk benda kerja hasil pemesinan logam atau lembaran logam, sehingga tidak otomatis cocok bagi dimensi keramik hasil sinter. Diakses 2026-10-22.
- ISO 1101:2017 — spesifikasi geometris produk, toleransi geometris. Halaman katalog ISO untuk aturan penulisan toleransi geometris pada gambar; naskah lengkap berbayar. Dirujuk saat membedakan ukuran dari bentuk, orientasi, lokasi, dan simpangan putar terhadap datum. Diakses 2026-10-22.
- ASTM C1175 — panduan uji tak merusak keramik maju. Halaman katalog ASTM untuk panduan pemilihan metode uji tak merusak pada keramik maju; naskah lengkap berbayar. Dirujuk ketika inspeksi dimensi digabung dengan pemeriksaan cacat. Diakses 2026-10-22.
- Precision Ceramics — Alumina (pemesinan dan penyusutan). Contoh data produsen yang menyebut alumina menyusut sekitar 20 persen saat disinter, sehingga toleransi sangat ketat tidak dapat ditahan bila pemesinan dilakukan sebelum sinter dan perlu penggerindaan intan setelahnya. Diakses 2026-10-22.
- Kyocera — Fine Ceramics Production Process. Contoh data produsen yang menjelaskan bahwa benda menyusut saat porositas berkurang selama pembakaran dan bahwa bentuk dibuat mendekati bentuk akhir sebelum sinter dengan memperkirakan penyusutan. Diakses 2026-10-22.
- JCGM 100:2008 — Guide to the expression of uncertainty in measurement (GUM). JCGM 100:2008, bagian 5.1–5.1.2, Persamaan 10, PDF halaman 30–31: varians masukan saling bebas digabung memakai kuadrat koefisien sensitivitas. Pada jumlah atau selisih linear koefisiennya ±1, sehingga akar jumlah kuadrat berlaku pada simpangan baku; batas berbasis kelipatan sigma yang sama dapat dikonversi dengan asumsi yang dinyatakan. Ini dasar matematis, bukan bukti proses nyata normal, saling bebas, atau pasti memenuhi toleransi. Diakses 2026-10-22.