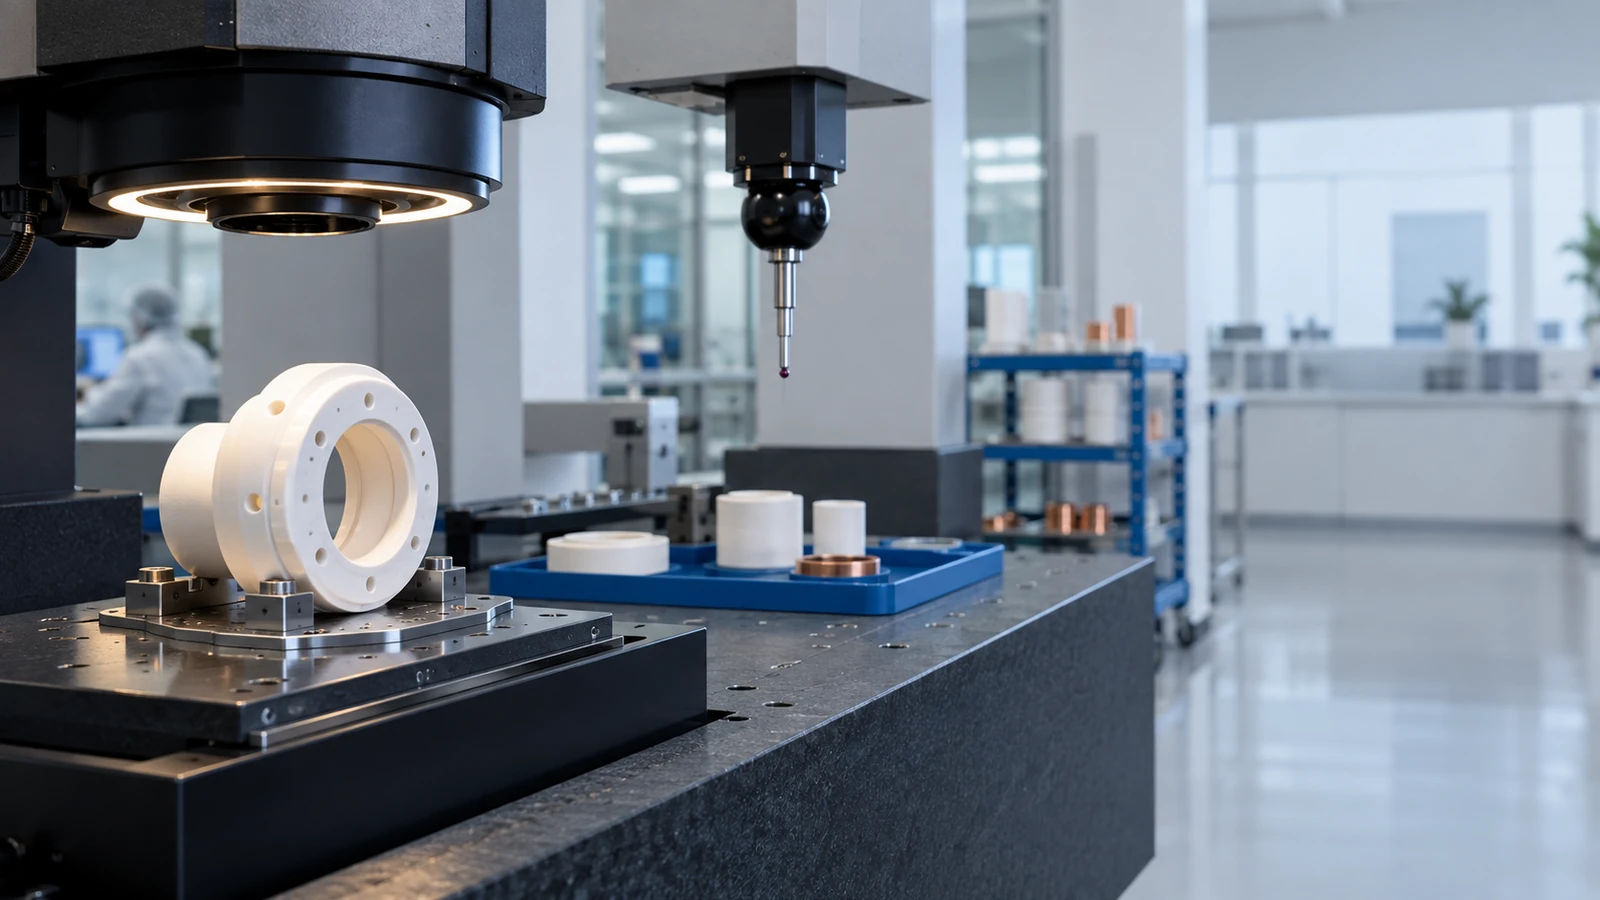
Dalam contoh rekaan, toleransi cincin ±10 µm dan ketidakpastian diperluas 3,7 µm menghasilkan batas penerimaan ±6,3 µm jika aturan keputusan menyisihkan U pada setiap batas. Hubungan antara toleransi, ketidakpastian, dan aturan penerimaan tersebut menunjukkan mengapa inspeksi komponen keramik harus dimulai dari pertanyaan cacat atau variasi apa yang dapat mengganggu fungsi. Pengukuran diameter tidak menemukan retak bawah permukaan, inspeksi visual tidak membuktikan kerataan, mesin ukur koordinat (CMM) tidak otomatis aman untuk dinding tipis, dan pengujian tak merusak tidak menjamin ketiadaan cacat. Bahan getas juga dapat rusak oleh prob, penjepit, pembersihan, atau penanganan selama pemeriksaan. Metode, perkakas penahan, gaya, kondisi, ketidakpastian, dan aturan keputusan sama pentingnya dengan alat.
ASTM C1175 dipakai sebagai sumber umum untuk memilih pengujian tak merusak pada keramik maju, walaupun standar lengkap dan prosedur khusus tetap diperlukan. Untuk komponen terkait keselamatan, tekanan, putaran tinggi, listrik, atau penggunaan teregulasi, gunakan personel kompeten serta standar sektor.
Bedakan penyaringan awal, penerimaan, karakterisasi, dan diagnosis
Penyaringan awal mencari cacat besar secara cepat, sedangkan penerimaan menentukan kesesuaian terhadap spesifikasi. Karakterisasi menghasilkan data bahan, sementara diagnosis menyelidiki penyebab setelah anomali muncul. Satu pengukuran dapat membantu beberapa tujuan, tetapi rencana sampel serta bentuk laporannya berbeda. Jangan menyebut karakterisasi kupon sebagai inspeksi penerimaan seluruh komponen.
Mulai dari modus kegagalan dan karakteristik yang benar-benar menentukan fungsi komponen. Kebocoran dapat terkait retak, porositas, kondisi permukaan, geometri perapat, atau sambungan. Perpatahan dapat terkait tepi, pori internal, pemesinan, atau beban. Kegagalan tembus listrik dapat terkait ketebalan, kontaminasi, rongga, dan metalisasi. Pilih metode yang peka terhadap indikasi relevan pada ukuran dan lokasi yang dapat menggagalkan fungsi.
Rencana inspeksi menyatakan tahap pemeriksaan karena setiap tahap menjawab pertanyaan yang berbeda. Inspeksi badan hijau mencegah penambahan biaya pada benda yang sudah cacat, inspeksi hasil pembakaran menilai penyusutan, dan inspeksi akhir menilai geometri. Pemeriksaan penerimaan memverifikasi pengiriman, sedangkan inspeksi selama layanan memantau kerusakan. Setiap tahap memerlukan perkakas penahan dan kriteria yang sesuai.
Metrologi dimensi dimulai dari datum dan keadaan benda
Gambar teknik mendefinisikan datum yang mereplikasi pemosisian, lalu inspektur menentukan keselarasan serta algoritme pencocokan. Komponen diukur dalam keadaan bebas atau terjepit sesuai fungsi. Penyangga, orientasi, gravitasi, dan gaya prob dicatat karena pelat tipis dapat melendut dan cincin dapat berubah bentuk saat dipegang cekam.
Alat kontak seperti mikrometer, pengukur lubang, mesin ukur koordinat, alat ukur kebulatan dengan stilus, dan profilometer memberi data kuat bila gayanya terkendali. Geometri landasan serta kebersihan mencegah kontak titik dan goresan. Metode optik tanpa kontak, laser, konfokal, atau cahaya terstruktur memerlukan pengendalian reflektivitas, ambang tepi, fokus, dan kalibrasi.
Temperatur memengaruhi komponen, perkakas penahan, dan peralatan ukur secara bersamaan. Walaupun koefisien muai keramik rendah, toleransi ketat tetap dapat peka. Beri waktu stabilisasi karena kelembapan dan getaran dapat mengganggu hasil. Kondisi lingkungan dicantumkan dalam laporan bila pengaruhnya signifikan terhadap toleransi.
Ketidakpastian menentukan kekuatan keputusan
Resolusi adalah kenaikan terkecil pada tampilan, bukan ketidakpastian. Kalibrasi, keterulangan, perbedaan antarpelaksana, bias, pergeseran, perkakas penahan, keselarasan, pengambilan sampel, algoritme, dan lingkungan menyusun ketidakpastian. Kajian keterulangan serta reproduksibilitas alat ukur memberi satu sudut pandang, bukan seluruh anggaran. Metode harus memadai dibandingkan dengan toleransi yang hendak diputuskan.
Pembeli dan pemasok dapat memakai alat berbeda untuk karakteristik yang sama. Lakukan studi korelasi pada artefak atau komponen yang sama, dengan identitas sampel disamarkan bila perlu. Tetapkan datum, pembersihan, temperatur, dan perangkat lunak sebelum studi itu dimulai. Jika hasil dekat batas, pita pengaman atau metode rujukan membantu mengurangi perselisihan.
Aturan pembulatan harus ditetapkan sebelum pengukuran sehingga tidak ada angka yang dibulatkan agar lulus. Nilai mentah, satuan, ketidakpastian, dan aturan keputusan disimpan. Pengujian ulang hanya dilakukan menurut prosedur—misalnya setelah pembersihan atau verifikasi penyetelan—bukan berulang sampai hasil yang diinginkan muncul.
Anggaran ketidakpastian: dari komponen kecil menjadi batas keputusan
Pedoman internasional tentang ketidakpastian pengukuran, yang dikenal sebagai GUM dan diterbitkan bebas oleh BIPM, menggabungkan komponen-komponen ketidakpastian yang saling bebas menjadi satu ketidakpastian baku gabungan, lalu mengalikannya dengan faktor cakupan. Pedoman itu menjelaskan bahwa bila distribusinya mendekati normal dan derajat kebebasannya cukup, faktor k = 2 menghasilkan interval dengan tingkat kepercayaan sekitar 95 persen. Bagi inspeksi keramik, logika ini mengubah daftar sumber kesalahan yang sering hanya disebut secara lisan menjadi angka yang dapat dibandingkan dengan toleransi.
| Sumber | Ketidakpastian baku rekaan (µm) | Kuadrat (µm²) |
|---|---|---|
| Keterulangan pengukuran berulang | 1,0 | 1,00 |
| Kalibrasi standar acuan | 0,8 | 0,64 |
| Perbedaan suhu benda dan alat | 0,6 | 0,36 |
| Penahanan dan penyelarasan benda | 1,2 | 1,44 |
| Gabungan (akar jumlah kuadrat) | sekitar 1,85 | 3,44 |
Dalam contoh hitung rekaan ini, empat sumber yang dianggap saling bebas digabung dengan akar jumlah kuadrat: √(1,00 + 0,64 + 0,36 + 1,44) = √3,44 ≈ 1,85 µm. Dengan k = 2, ketidakpastian diperluas U ≈ 3,7 µm. Jika toleransi diameter adalah ±10 µm, zona toleransi selebar 20 µm hanya sekitar 2,7 kali lebar interval 2U. Dalam aturan keputusan rekaan yang menyisihkan U pada tiap batas spesifikasi, batas penerimaan menjadi sekitar ±6,3 µm. Pita pengaman tersebut tidak menjamin semua benda yang diterima sesuai, karena penafsirannya masih bergantung pada distribusi, faktor cakupan, serta risiko yang disepakati. Pembeli dan pemasok perlu menetapkan aturan yang sama sebelum hasil dekat batas diputuskan. Dua pihak yang memakai alat sama pun dapat berselisih tentang benda yang hasilnya 8 µm dari nominal.
Anggaran seperti ini juga menunjukkan di mana perbaikan paling murah. Pada contoh di atas, penahanan dan penyelarasan menyumbang kuadrat terbesar, sehingga perkakas penahan yang lebih baik dapat mengurangi ketidakpastian lebih banyak daripada membeli alat dengan resolusi lebih halus. Untuk keramik, penahanan yang lebih kuat bukan jawaban otomatis karena gaya penjepit dapat melenturkan dinding tipis atau menggompalkan tepi. Semua angka di sini rekaan, sedangkan anggaran nyata dibangun dari studi pengulangan, sertifikat kalibrasi, dan kondisi ruang ukur yang sebenarnya.
Tekstur permukaan lebih luas daripada satu nilai Ra
Kekasaran, gelombang permukaan, bentuk, arah guratan, puncak, lembah, dan cacat berada pada skala spasial berbeda. Ujung stilus, panjang batas, penyaring, panjang lintasan, arah, dan lokasi mengubah hasil. Metode optik memiliki lebar pita serta algoritme berbeda. Laporan harus memungkinkan pengukuran direproduksi oleh laboratorium lain dengan alat yang setara.
Perapat mungkin peka terhadap kerataan, gelombang permukaan, dan goresan terisolasi. Pasangan geser dipengaruhi kekasaran kedua sisi dan arah guratan. Permukaan ikatan memerlukan tekstur serta kebersihan tertentu, sedangkan jalur listrik dipengaruhi kontaminasi dan jarak rambat. Pilih parameter tekstur dari fungsi permukaan, bukan dari kebiasaan alat.
Area pengukuran harus ditandai pada gambar atau benda acuan. Rata-rata dari zona aman tidak mewakili tepi atau area tarik. Pengukuran sebelum dan sesudah keausan memakai koordinat acuan yang sama. Peta warna tiga dimensi mempunyai skala, penyaring, dan aturan data hilang. Citra yang menarik tanpa metadata pembesaran, pencahayaan, dan lokasi bukan bukti.
Visual memerlukan kondisi, referensi, dan ukuran
Inspeksi visual menilai gompal, retak, lubang, noda, area yang tidak tergerinda, bekas panas, kontaminasi, dan variasi warna. Tetapkan pencahayaan, sudut, perbesaran, latar, pembersihan, rotasi, dan akses. Ketajaman penglihatan serta pelatihan inspektur dikendalikan karena tekanan waktu dapat menurunkan kemampuan deteksi.
Peta penerimaan membedakan zona kritis, utama, dan nonkritis. Panjang serta kedalaman gompal diukur bila memungkinkan. Kepadatan goresan atau indikasi menyerupai retak mempunyai aturan eskalasi. Sampel pembanding membantu, tetapi penuaan dan identitasnya harus dikendalikan.
Sistem visi otomatis memerlukan kumpulan data yang mewakili produksi, ambang keputusan, penilaian penerimaan dan penolakan salah, perawatan, serta pengendalian perubahan. Label kecerdasan buatan pada sistem penglihatan tidak menghilangkan kebutuhan validasi terhadap sampel acuan. Warna atau permukaan baru pada suatu kelompok produksi dapat menggeser kinerja. Pemeriksaan manual cadangan dan tinjauan untuk kasus ambigu perlu disiapkan.
Pengujian tak merusak dipilih dari cacat, bukan popularitas alat
ASTM C1175 adalah panduan pengujian tak merusak pada keramik maju dan mencakup pertimbangan untuk berbagai metode. Panduan tersebut bukan standar penerimaan tunggal untuk semua komponen. Kesesuaian metode dipengaruhi bahan, geometri, ketebalan, permukaan, orientasi cacat, ukuran, dan akses. Prosedurnya perlu dikualifikasi pada bahan dan geometri yang sebenarnya.
Penetran berwarna melihat diskontinuitas yang terbuka ke permukaan, tetapi porositas, kekasaran, pembersihan, kimia penetran, waktu tahan, dan pengembang memengaruhi latar. Penetran fluoresen memerlukan pengendalian pencahayaan. Residu mungkin tidak dapat diterima pada aplikasi bersih atau kelistrikan.
Ultrasonik bergantung pada impedansi akustik, penggandengan, pelemahan, geometri, berkas, dan reflektor acuan. Radiografi atau tomografi komputer bergantung pada kontras densitas, ketebalan, orientasi, ukuran voksel, artefak, dan rekonstruksi. Metode akustik atau resonansi menangkap perubahan global, tetapi kemampuan menentukan lokasinya terbatas. Termografi memerlukan eksitasi serta nilai emisivitas yang sesuai dengan permukaan benda.
Peluang deteksi dan cacat acuan
Indikasi terkecil yang terlihat pada satu tangkapan layar bukan bukti peluang deteksi. Penilaiannya membutuhkan kajian yang dirancang, rentang cacat, sampel, inspektur, metode, dan analisis statistik. Ukuran sebenarnya dari cacat alami sulit diketahui, dan reflektor buatan tidak selalu berperilaku sama. Nyatakan batasan metode itu dengan tegas di laporan.
Acuan standar harus stabil, diidentifikasi, dikalibrasi atau dikarakterisasi, disimpan, dan diperiksa. Takik, lubang, pengganti inklusi, atau retak buatan dipilih berdasarkan fisika metode. Satu acuan pada ambang hanya memeriksa respons sistem, bukan seluruh kurva peluang deteksi.
Peta cakupan menyebut zona buta, pengaruh tepi, dan orientasi. Menggabungkan metode dapat menutup celah, tetapi keputusan salah serta biaya juga bertambah. Pengendalian proses dan margin desain tetap diperlukan. “Tidak ada indikasi” berarti tidak ada indikasi di atas ambang metode pada prosedur tersebut, bukan berarti benda bebas cacat.
Urutan inspeksi dapat mengubah benda
Pembersihan sebelum penetran, media penggandeng ultrasonik, kontak stilus, uji tegangan tinggi, beban bukti, pembuatan penampang, dan zat warna dapat memengaruhi pengujian berikutnya. Urutkan dari metode paling sedikit mengubah benda menuju metode merusak sambil menjaga bukti. Gunakan kelompok sampel terpisah ketika pengaruhnya tidak dapat dihindari.
Foto penerimaan diambil sebelum komponen dibongkar dari kemasan. Pengukuran dimensi sebelum uji tegangan fungsional memberi acuan awal. Setelah uji termal atau keausan, periksa benda pada posisinya sebelum pembersihan. Fragmen disimpan, dan rantai penguasaan mencatat setiap pemindahan serta kondisinya.
Tanda atau label pengukuran tidak boleh membuat takik maupun kontaminasi. Lokasi serta parameter penandaan laser harus dikualifikasi, begitu pula kecocokan tinta. Posisi dalam baki dapat menjadi identitas tanpa harus menandai komponen sangat kecil.
Isi minimum rencana inspeksi
- Nomor komponen, revisi gambar teknik, mutu bahan, pemasok, kelompok produksi, nomor seri atau baki, tahap proses, dan rekonsiliasi jumlah.
- Identitas karakteristik yang terhubung ke nomor pada gambar, fungsi, modus kegagalan, tingkat kekritisan, dan sumber spesifikasi.
- Nominal, toleransi, kendali geometris, zona permukaan, batas visual, satuan, edisi standar, dan penyimpangan yang disetujui.
- Metode, identitas peralatan, versi perangkat lunak, perkakas penahan, penyangga, orientasi, gaya prob, lingkungan, dan pembersihan.
- Status kalibrasi, artefak acuan, resolusi, ketidakpastian, keterulangan, kualifikasi operator, dan status korelasi.
- Rencana pengambilan sampel, dasar pemilihan metode, jumlah sampel, benda pertama dan terakhir, posisi tungku, serta kaitan sampel saksi yang diuji merusak.
- Lokasi pengukuran, kepadatan titik, arah lintasan, panjang batas atau penyaring, pengecualian tepi, dan algoritme keselarasan.
- Sasaran cacat pengujian tak merusak, perkiraan orientasi atau kedalaman, teknik, sensitivitas, acuan, cakupan, bukti peluang deteksi, dan zona buta.
- Pencahayaan visual, perbesaran, latar, rotasi, citra atau sampel acuan, serta aturan indikasi yang terukur.
- Format data, angka bermakna, pembulatan, algoritme lulus atau gagal, pita pengaman, pengujian ulang, dan metode rujukan.
- Rencana reaksi untuk gangguan peralatan, hasil meragukan, kelompok produksi tercampur, pencilan, data hilang, atau sampel rusak.
- Catatan ketidaksesuaian, pemisahan, tinjauan berwenang, pengerjaan ulang, inspeksi ulang, penerimaan apa adanya, pengembalian, atau pembuangan.
- Data mentah, citra berskala, berkas pemindaian, jejak audit, tanda tangan elektronik, akses, cadangan, dan masa simpan rekaman.
- Pengemasan setelah inspeksi, kebersihan, lembar pemisah pelindung, zona kontak, label, dan pelepasan pengiriman.
Gompal tepi dan keputusan berzona
Gompal dekat zona tarik, perapat, lubang, atau jalur listrik dapat lebih kritis daripada gompal berukuran sama pada tepi bebas. Gambar teknik, pembagian zona, dan analisis tegangan menjadi panduan. Ukur panjang, lebar, kedalaman, jarak dari fitur, serta morfologi. Pengukuran kedalaman secara optik dapat memiliki ketidakpastian besar.
Tetapkan apa yang dihitung sebagai gompal dan bedakan dari variasi serong tepi atau lubang permukaan. Citra acuan perlu menunjukkan batasnya, dan retak yang menjalar dari gompal memicu eskalasi. Penetran atau mikroskopi dapat digunakan menurut prosedur. Penghalusan manual adalah pengerjaan ulang dan dapat memperbesar cacat atau mengubah tegangan.
Keputusan atas benda itu memakai fungsi aktual dan ketertelusuran, bukan hanya angka. Jika diterima apa adanya, identifikasi komponen dan alasannya. Kelompokkan tren gompal menurut tahap proses untuk menemukan sumber dari penanganan atau penggerindaan. Perubahan pengemasan atau perkakas kemudian dapat dikoreksi dan diverifikasi.
Mesin ukur koordinat: akurat tetapi tidak otomatis sesuai
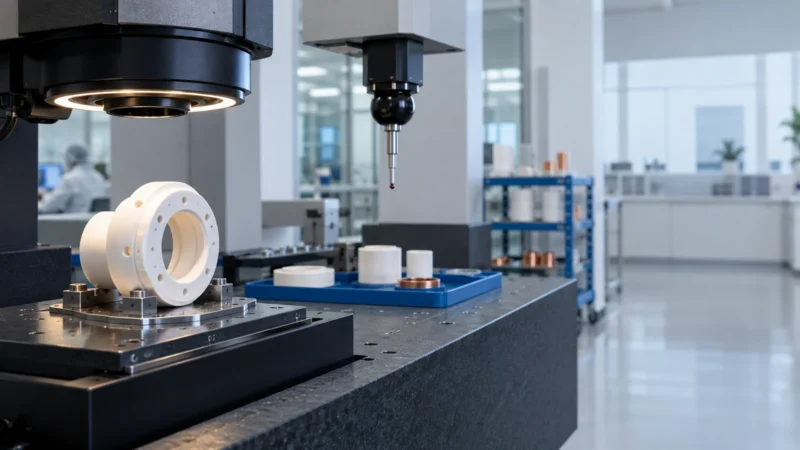
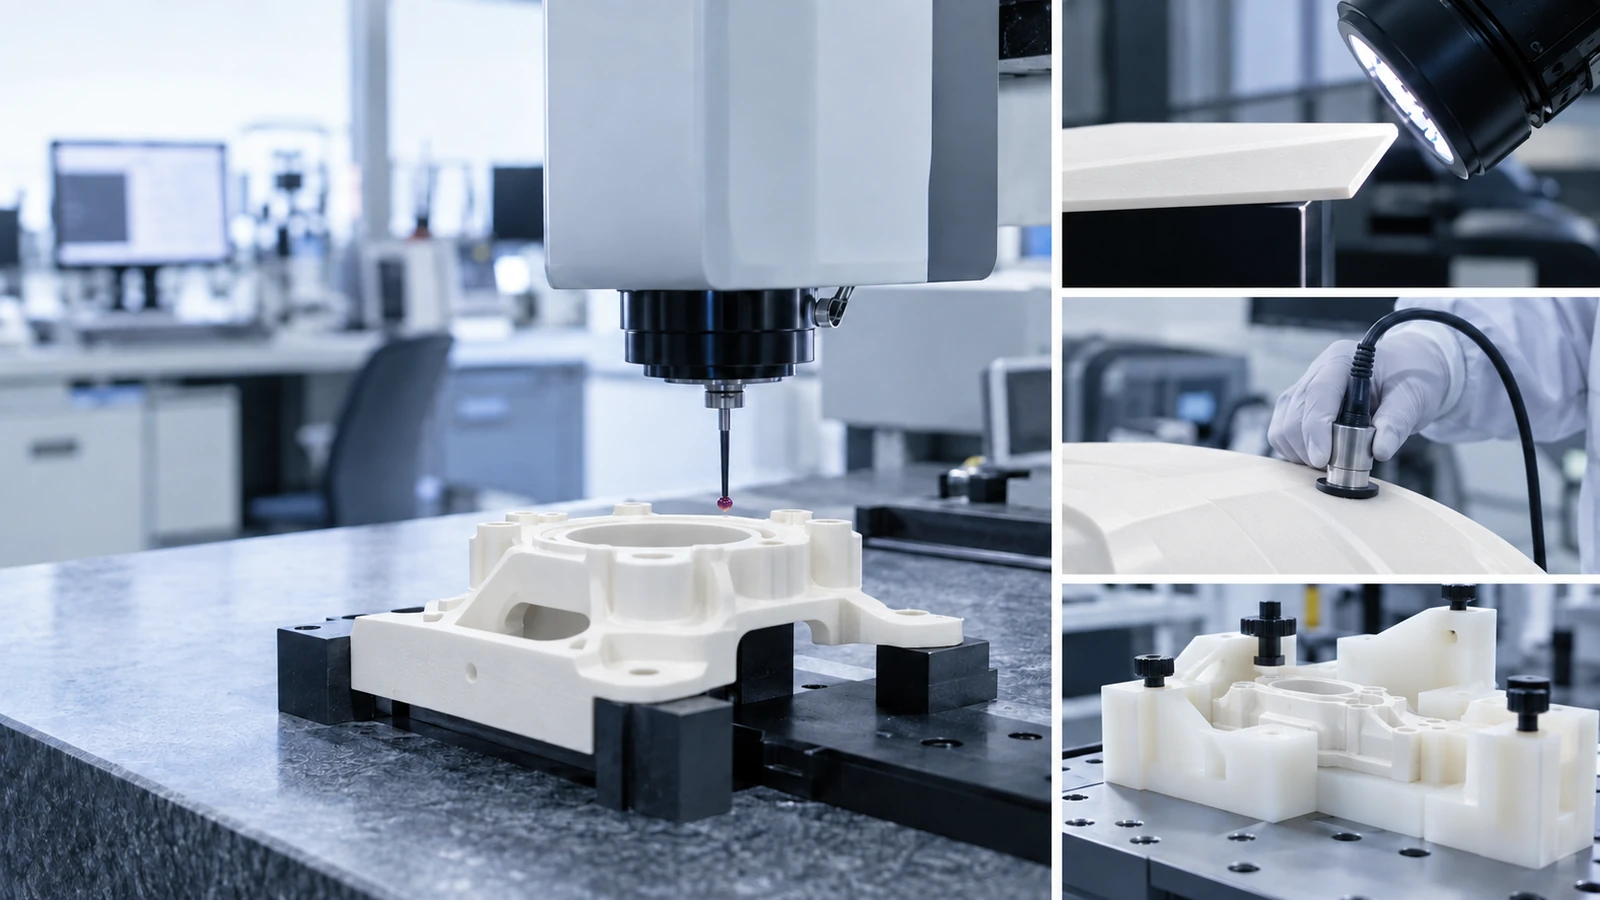
Bahan ujung prob, diameter, gaya, kecepatan, dan arah pendekatan memengaruhi kontak. Jari-jari kecil dapat memusatkan tegangan pada tepi, sehingga perkakas penahan harus menahan komponen tanpa deformasi. Strategi datum menghindari pencocokan terbaik yang tidak stabil. Bersihkan partikel dari area kontak sebelum setiap pemasangan.
Jumlah dan distribusi titik menentukan perkiraan bentuk. Titik yang jarang dapat melewatkan pola gelombang atau tonjolan. Pemindaian menambah data, tetapi dinamika gerak dan penyaringan ikut memengaruhi. Laporkan algoritmenya bersama jumlah titik. Untuk mesin ukur optik, ambang tepi dan reflektivitas permukaan berpengaruh.
Korelasi dengan alat ukur cincin, mesin kebulatan, atau metode lain dapat mengungkap bias. Gunakan komponen induk bersama dan bandingkan ketidakpastian pengukuran dengan toleransi. Setelah pengukuran, lindungi komponen dari bekas prob dan kontak antarkomponen.
Pemeriksaan komponen pertama lebih dari lampiran tabel
Pemeriksaan komponen pertama memverifikasi setiap persyaratan pada konfigurasi yang mewakili. Nomor karakteristik menghubungkan gambar teknik dengan hasil. Untuk dimensi kritis, laporan mencantumkan nilai aktual, bukan hanya “baik”. Fitur yang datanya tidak tersedia harus disebut dan diselesaikan.
Rute prototipe dapat berbeda dari rute produksi, sehingga ruang lingkup laporan perlu ditandai. Ulangi karakteristik terdampak setelah perubahan perkakas, tungku, perkakas penahan, program, bahan, atau pemasok. Pemeriksaan komponen pertama tidak membuktikan kemampuan proses sepanjang waktu, sehingga data kelompok produksi percontohan tetap diperlukan.
Tinjauan ini juga menemukan ambiguitas gambar, keterbatasan akses inspeksi, dan perbedaan metode. Perbaiki dokumen sebelum produksi volume, sementara penyimpangan yang disetujui dikendalikan menurut revisi. Sampel disimpan bila berguna sebagai pembanding kelompok produksi berikutnya.
Kemampuan memerlukan sistem ukur yang stabil
Distribusi proses tidak dapat dipisahkan dari variasi pengukuran. Lakukan analisis sistem ukur terlebih dahulu. Bagan kendali mendeteksi pergeseran, sedangkan spesifikasi menentukan penerimaan. Jangan menyetel mesin berdasarkan setiap titik derau, dan pastikan subkelompok rasional mencerminkan proses.
Data tak normal, berbatas geometri, atau berasal dari sampel kecil memerlukan analisis yang sesuai. Indeks kemampuan saja tidak menjamin hasil masa depan. Stratifikasi menurut keausan alat, kelompok produksi tungku, rongga cetakan, posisi, dan operator dapat mengungkap sumber variasi. Data setiap komponen dipertahankan agar pola dapat ditelusuri kemudian.
Jika pengukuran menghabiskan komponen atau terlalu lambat, gunakan indikator tidak langsung hanya setelah korelasinya dibuktikan. Audit berkala mengonfirmasi bahwa hubungan itu masih berlaku. Perubahan proses atau alat ukur memicu evaluasi ulang. Sistem lulus atau gagal otomatis tetap memerlukan tinjauan data.
Ketika pembeli dan pemasok tidak sepakat hasil
Karantina benda yang tepat dan pertahankan pengemasannya. Bandingkan revisi gambar teknik, metode, temperatur, pembersihan, datum, perkakas penahan, kalibrasi, dan satuan. Ukur sampel bersama dengan protokol yang disaksikan kedua pihak. Hindari pengiriman berulang tanpa kemasan pelindung yang sama.
Hasil dekat batas dapat berbeda dalam rentang ketidakpastian. Terapkan aturan keputusan yang disepakati, bukan sekadar menyatakan satu instrumen lebih unggul. Jika satu metode menjadi rujukan kontrak, pastikan semua syaratnya dipenuhi. Dokumentasikan korelasi dan tindakan korektif yang disepakati kedua pihak.
Perbedaan pendapat dapat membuka persyaratan yang ambigu. Perbaiki pesanan mendatang, sementara keputusan saat ini mengikuti kontrak dan kewenangan rekayasa. Jangan mengubah gambar teknik secara surut hanya untuk menghapus ketidaksesuaian. Pertahankan rantai keputusan dari temuan sampai disposisi.
Mengubah data inspeksi menjadi umpan balik proses
Tinjau tren menurut kelompok produksi, rongga cetakan, posisi tungku, roda gerinda, perkakas penahan, operator, dan tanggal. Cari pergeseran serta pola spasial, dengan dasbor yang tetap mempertahankan definisi data mentah. Jangan meratakan nilai ekstrem yang dapat menentukan perpatahan bahan getas.
Hubungkan ketidaksesuaian dengan penyebab dan tindakan. Analisis Pareto berdasarkan jumlah dapat meremehkan cacat langka berkonsekuensi berat, sehingga konsekuensi perlu dimasukkan. Verifikasi tindakan pada beberapa kelompok produksi. Pengurangan inspeksi hanya dilakukan setelah tinjauan risiko dan kemampuan, disertai pemicu untuk memulihkannya.
Untuk menafsirkan lembar data, baca kondisi uji; masalah permukaan zirkonia dibahas dalam artikel zirkonia; sedangkan metrologi substrat terkait dengan parameter listrik substrat.
Sistem optik harus mendefinisikan di mana tepi dihitung
Bayangan, serong tepi, tepi tembus cahaya, silau, dan permukaan gelap dapat menggeser ambang citra. Diameter hasil kamera tidak terpisah dari pencahayaan, waktu paparan, fokus, lensa, perbesaran, algoritme, dan aturan penentuan tepi. Validasi memakai artefak serta komponen dengan rentang permukaan yang benar-benar muncul dalam produksi.
Untuk lubang kecil, lensa telesentrik dapat mengurangi kesalahan perspektif, tetapi kedalaman, beram atau gompal, dan orientasi tetap berpengaruh. Fokus otomatis dapat memilih bidang salah pada serong tepi. Simpan citra mentah, parameter, serta lapisan penanda tepi untuk hasil kritis agar peninjau dapat melihat apa yang diukur.
Perubahan lampu, kamera, lensa, perangkat lunak, atau algoritme memerlukan korelasi. Model visi yang “belajar” dari data baru tidak boleh berubah tanpa versi terkendali serta validasi. Sampel dengan cacat tepat di sekitar batas harus disimpan dan dijaga kondisinya untuk memeriksa pergeseran.
Algoritme pencocokan dapat mengubah nilai bentuk
Metode kuadrat terkecil, zona minimum, lingkaran dalam maksimum, dan lingkaran luar minimum memberi jawaban berbeda untuk kebulatan atau kesilindrisan. Penyaring dan jumlah titik dapat menghapus pola tonjolan. Gambar teknik serta prosedur perlu menyatakan metode yang sesuai; pengaturan bawaan alat tidak selalu cocok dengan definisi spesifikasi.
Keselarasan berdasarkan pencocokan terbaik dapat menyembunyikan kesalahan posisi terhadap datum. Untuk komponen yang dipasang melalui dua permukaan, gunakan simulasi datum dan urutan keselarasan yang meniru fungsi. Perkakas penahan harus stabil tanpa kekangan berlebih. Ulangi pelepasan dan pemasangan untuk melihat variasi penyetelan, bukan hanya mengulang pemindaian tanpa menyentuh komponen.
Ketika pembeli dan pemasok memperoleh hasil berbeda, bandingkan awan titik, penyaring, aturan pencilan, dan cara pencocokan sebelum menyalahkan kalibrasi. Catat versi perangkat lunak pada setiap laporan. Perubahan algoritme setelah pembaruan dapat menggeser hasil meskipun alat dan komponen tetap sama.
Sampel referensi dapat menua dan rusak
Sampel pembanding visual atau pengujian tak merusak memerlukan identitas, gambar acuan awal, karakterisasi, penyimpanan, penanganan, pembersihan, serta interval pemeriksaan. Goresan baru, noda, gompal tepi, atau pemudaran zat warna dapat mengubah keputusan inspektur. Salinan foto harus mempunyai skala, pencahayaan, dan pengelolaan warna yang konsisten.
Sampel buatan dengan takik atau pengganti inklusi membantu memeriksa respons sistem, tetapi belum tentu berperilaku seperti cacat alami. Nyatakan tujuannya: pemeriksaan penyetelan, pemeriksaan sensitivitas, pelatihan, atau kajian peluang deteksi. Jangan menyebut satu reflektor sebagai bukti bahwa semua cacat berukuran sama pasti ditemukan.
Jika referensi diganti, korelasikan yang lama dan baru sebelum referensi lama dipensiunkan. Simpan riwayat kelompok produksi yang dinilai dengan referensi masing-masing. Hal ini penting saat tren penolakan salah atau keluhan hendak dibandingkan lintas tahun.
Kebersihan memerlukan metode yang sesuai kontaminan
Debu terlihat, minyak, residu cairan pendingin, ion, partikel logam, dan bahan organik merupakan masalah berbeda. Kata “bersih” harus dikaitkan dengan fungsi, area, batas, metode pengambilan sampel, serta kondisi sebelum pengukuran. Usap dapat melewatkan pori atau lubang dalam, sedangkan ekstraksi cairan dapat menambah kontaminan dari wadah.
Urutan pembersihan dan inspeksi memengaruhi bukti. Jika komponen dibersihkan sebelum analisis kegagalan, residu penyebab dapat hilang. Jika tidak dibersihkan sebelum uji dielektrik atau ikatan, hasil mungkin mewakili penanganan, bukan bahan. Tetapkan titik penahanan dan sampel terpisah bila tujuannya bertentangan.
Kemasan akhir juga perlu diuji. Komponen yang lolos dari ruang bersih dapat terkena serat, abrasi baki, atau kondensasi saat transportasi. Pemeriksaan penerimaan membantu membedakan kontaminasi dari produksi, pengemasan, dan pembukaan; foto serta rantai penguasaan memperkuat penelusurannya.
Pemeriksaan penerimaan harus berkorelasi dengan pelepasan pemasok
Sebelum produksi rutin, pembeli dan pemasok mengukur komponen yang sama pada karakteristik kritis. Samakan gambar teknik revisi, datum, suhu, pembersihan, perkakas penahan, metode, serta angka bermakna. Selisih dijelaskan melalui ketidakpastian dan bias, sedangkan batas sengketa serta metode rujukan masuk perjanjian mutu.
Inspeksi penerimaan tidak harus mengulang seluruh pemeriksaan pemasok. Pilih pemeriksaan identitas, kerusakan transportasi, karakteristik berisiko tinggi, atau audit berkala. Pengambilan sampel dapat dikurangi setelah bukti stabil dan dinaikkan kembali setelah perubahan, keluhan, pergeseran, atau catatan yang hilang.
- Cocokkan label, kelompok produksi, sertifikat, jumlah, serta kondisi kemasan sebelum komponen dicampur dengan stok.
- Foto kerusakan kemasan dan orientasi sebelum membuka bila ada indikasi benturan atau kelembapan.
- Gunakan alat dan perkakas penahan yang telah dikorelasikan untuk hasil dekat batas.
- Pisahkan komponen yang dicurigai secara fisik dan elektronik sambil menjaga identitas pengiriman.
- Komunikasikan nilai mentah, metode, ketidakpastian, serta foto berskala kepada pemasok, bukan hanya status gagal.
- Setelah keputusan, rekonsiliasi jumlah yang diterima, dikembalikan, dikerjakan ulang, dijadikan sampel, dan dibuang.
Menentukan metode, ketidakpastian, dan peluang deteksi
Apakah inspeksi visual cukup untuk menemukan retak?
Tidak selalu. Kemampuan deteksi bergantung pada bukaan retak, ukuran, lokasi, pencahayaan, perbesaran, dan inspektur. Metode tak merusak lain dipilih berdasarkan sasaran serta geometri.
Mengapa ketidakpastian penting?
Ketidakpastian menyatakan sebaran nilai yang dapat dikaitkan dengan hasil ukur berdasarkan informasi yang digunakan. Ketidakpastian diperluas perlu menyebut faktor cakupan serta asumsinya. Jika besar dibanding toleransi, keputusan dekat batas perlu mengikuti aturan penerimaan dan risiko yang disepakati.
Apakah mesin ukur koordinat aman untuk semua keramik?
Tidak otomatis. Gaya prob, ujung, jalur, perkakas penahan, dinding, tepi, dan kebersihan harus dinilai agar pengukuran tidak merusak atau mengubah komponen.
Apa arti peluang deteksi?
Peluang deteksi memperkirakan kemungkinan suatu metode menemukan cacat tertentu pada kondisi dan prosedur yang ditetapkan. Nilai itu bukan resolusi nominal dan bukan jaminan semua cacat akan ditemukan.
Pedoman ketidakpastian dan standar inspeksi yang dirujuk
- JCGM 100:2008 — Guide to the expression of uncertainty in measurement (GUM). Pedoman bersama lembaga metrologi internasional yang diterbitkan BIPM dan dapat diunduh bebas. Dipakai untuk cara menggabungkan komponen ketidakpastian dan arti faktor cakupan k = 2 pada contoh hitung rekaan. Diakses 2026-10-22.
- ASTM C1175 — panduan uji tak merusak keramik maju. Halaman katalog ASTM untuk panduan pemilihan metode uji tak merusak pada keramik maju; naskah lengkap berbayar. Dirujuk sebagai titik awal memilih metode, bukan sebagai standar penerimaan. Diakses 2026-10-22.
- ISO 1101:2017 — toleransi geometris. Halaman katalog ISO untuk aturan penulisan toleransi geometris; naskah lengkap berbayar. Dirujuk di bagian datum dan algoritme pencocokan bentuk. Diakses 2026-10-22.
- ISO 14704:2016 — kekuatan lentur keramik monolitik pada suhu ruang. Halaman katalog ISO untuk metode uji kekuatan lentur keramik monolitik; naskah lengkap berbayar. Dirujuk ketika inspeksi tak merusak perlu dilengkapi uji merusak pada sampel. Diakses 2026-10-22.