Satu panduan desain pemasok membatasi rasio panjang terhadap tebal dinding benda tekan pada 8:1, sehingga dalam contoh rekaan tabung 40 mm berdinding 3 mm sudah melewati batas itu sebelum ada yang membicarakan toleransi. Karena itu desain komponen keramik untuk kemudahan produksi, yang dalam industri sering disebut design for manufacturability (DFM), lebih dari pertemuan untuk meminta pemasok “membuat seperti gambar”. Tinjauan ini menghubungkan fungsi dengan serbuk, pembentukan, penghilangan pengikat, sinterisasi, penyusutan, penyelesaian akhir, inspeksi, penanganan, dan volume. Bentuk yang mudah dikerjakan dari logam dapat sangat mahal atau berisiko pada keramik karena sifat getas serta perubahan dimensi saat densifikasi. Tinjauan dini memberi ruang untuk mengubah geometri sebelum perkakas dan kualifikasi terkunci.
Tujuannya bukan melonggarkan seluruh persyaratan, sebab perancang tetap harus menjaga antarmuka, jalur beban, penyegelan, isolasi listrik, jalur termal, aliran, dan keselamatan. Kebebasan diberikan pada permukaan serta fitur yang tidak mengendalikan fungsi. Kemampuan setiap pemasok, mutu bahan, geometri, proses, jumlah, dan fasilitas harus dikonfirmasi.
DFM dimulai sebelum detail gambar teknik lengkap
Pada tahap konsep, rekayasa biasanya sudah mengetahui batas ruang, antarmuka, beban, temperatur, lingkungan kimia, dan jumlah. Pemasok dapat mulai menilai calon bahan serta rute pembentukan. Menunggu gambar teknik akhir sering membuat jari-jari, dinding, lubang, dan toleransi sulit diubah. Tinjauan awal belum memerlukan semua angka, karena yang dibutuhkan ialah prioritas fungsional dan konsekuensi kegagalan.
Bawa model tiga dimensi, sketsa bagian, kasus beban, profil termal, komponen pasangan, prosedur pembersihan, akses inspeksi, dan perkiraan volume. Tandai hal yang belum diketahui, sementara pemasok menunjukkan fitur yang mengendalikan perkakas, penyusutan, penyangga, pemesinan, dan hasil jadi. Pertanyaan yang belum terjawab disimpan dalam daftar tindakan beserta pemiliknya.
Keputusan konsep dapat berupa memecah komponen, menambah sambungan, mengubah datum, menebalkan dinding, memperbesar jari-jari, memindahkan lubang, atau mempertahankan desain dengan proses tambahan. Setiap perubahan dinilai terhadap fungsi serta risiko, dan pilihan tidak diambil hanya dari penawaran pertama karena siklus hidup, kualifikasi, dan ketahanan pasokan ikut menentukan biaya.
Pilih rute pembentukan dari bentuk dan jumlah
Pengepresan searah cocok untuk bentuk tertentu dan volume yang membenarkan biaya perkakas, tetapi gradien densitas serta pelepasan dari cetakan perlu dinilai. Pengepresan isostatik memberi tekanan lebih seragam pada bahan awal dan sering diikuti pemesinan. Ekstrusi cocok untuk profil menerus seperti tabung dan batang berpenampang tetap. Cetak injeksi mendukung bentuk kompleks dengan tantangan perkakas serta penghilangan pengikat, sedangkan pencetakan pita menghasilkan lembaran atau substrat.
Manufaktur aditif dapat membuka fitur internal, tetapi permukaan, anisotropi, cacat, penyusutan, penyangga, ukuran, ketersediaan bahan, dan kualifikasi harus dinilai. Prototipe tanpa perkakas bukan bukti kesiapan jalur volume. Jika produksi akhirnya memakai pengepresan, sampel cetak aditif hanya dapat menguji suaian atau aliran dan tidak membuktikan kesetaraan bahan maupun proses.
Kyocera memaparkan alur keramik halus dari persiapan bahan sampai inspeksi dan menjelaskan bahwa benda dibentuk semirip mungkin dengan bentuk akhir sebelum sinter dengan memperkirakan penyusutannya. Penjelasan itu menunjukkan bahwa tidak ada satu rute untuk semua bentuk. Kemampuan spesifik pemasok harus dibuktikan pada keluarga komponen yang relevan.
Ketebalan dan transisi mengatur densitas serta panas
Dinding sangat tebal memperpanjang penghilangan pengikat dan menciptakan gradien, sedangkan dinding sangat tipis sulit diisi atau ditangani. Perubahan ketebalan yang mendadak menghasilkan penyusutan dan gradien termal yang berbeda di dua sisi peralihan. Gunakan peralihan bertahap serta ketebalan seragam bila fungsi memungkinkan. Inti cetakan dan rusuk perlu ditinjau terhadap kemampuan perkakas.
Rongga buntu dapat menahan gas dari pengikat atau sulit dibersihkan. Lubang yang dalam dan sempit membawa batas rasio aspek perkakas. Ceruk mungkin memerlukan perkakas terpisah, inti korban, atau pemesinan tambahan. Tanyakan bagaimana badan dikeluarkan tanpa retak dan bagaimana benda didukung saat pembakaran atau sinterisasi.
Rusuk menambah kekakuan, tetapi pertemuannya dapat menjadi pemusat tegangan dan sumber masalah densitas. Lengkung peralihan atau fillet membantu aliran bahan serta mengurangi tegangan, tetapi jari-jarinya harus sesuai dengan alat. Simulasi mekanis saja tidak menangkap pengisian cetakan atau perilaku sinterisasi, sehingga insinyur proses perlu dilibatkan.
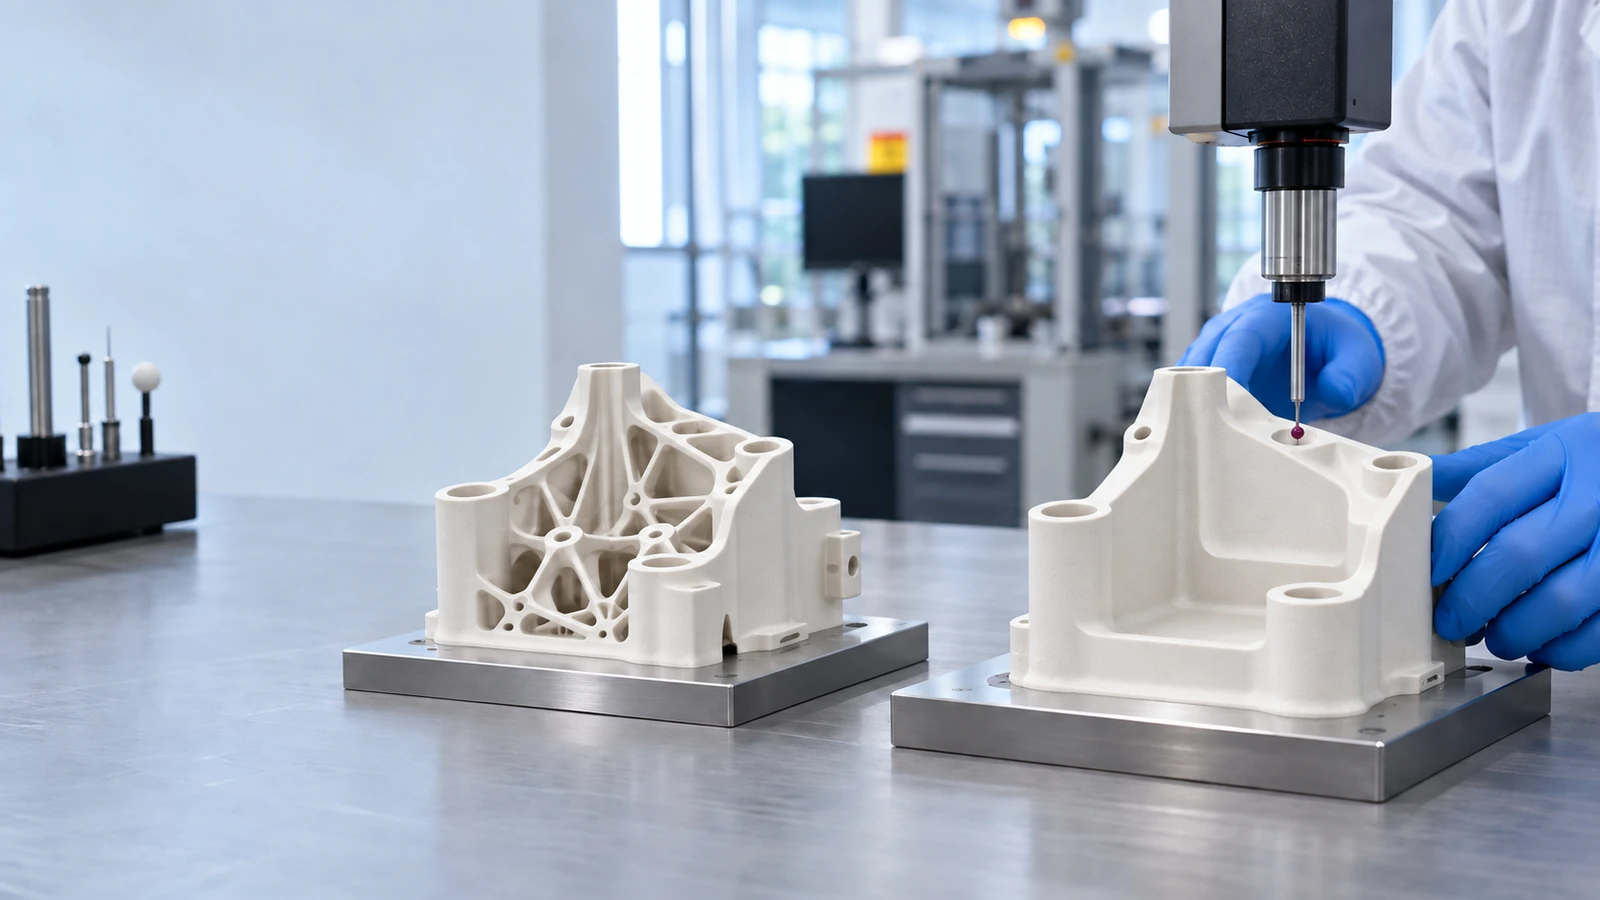
Sudut, tepi, dan lubang pada bahan getas
Sudut dalam yang tajam meningkatkan tegangan tarik dan sulit dikerjakan, sementara tepi luar mudah gompal selama penanganan. Jari-jari dan serong tepi memberi perlindungan, tetapi dimensi serta kondisinya harus dapat diukur. Perintah “patahkan semua tepi” terlalu subjektif untuk zona kritis, sehingga gambar perlu menyebut nominal dan rentang atau batas visual.
Lubang dekat tepi mengurangi sisa penampang dan menambah konsentrasi tegangan. Lubang yang dibor atau digerinda setelah sinter mahal, sedangkan lubang hasil cetak membawa variasi penyusutan serta risiko pecah keluar. Ulir langsung pada keramik memerlukan perhatian khusus terhadap takik dan torsi perakitan. Sisipan logam atau penjepit alternatif dapat dipertimbangkan bila ulir langsung pada keramik terlalu berisiko.
Alur dengan ujung persegi sulit dibuat, sedangkan ujung bulat mengurangi tegangan dan memudahkan perkakas. Alur pasak dan lubang silang menciptakan perpotongan yang memusatkan tegangan. Jika fitur hanya untuk orientasi, geometri yang lebih sederhana mungkin cukup. Tinjau pencegah salah pasang tanpa menciptakan tonjolan rapuh.
Aturan desain dari pemasok: angka awal, bukan hukum
Beberapa pemasok keramik tekan memublikasikan aturan desain praktis. Aturan itu berguna karena memberi titik awal yang konkret untuk percakapan, tetapi setiap angka berlaku untuk rute dan bahan pemasok tersebut, umumnya isolator yang dipres. Tabel berikut mengumpulkan beberapa aturan dari dua panduan pemasok, dengan satuan inci asli dan konversinya. Semua angka adalah contoh data produsen, tipikal, bukan jaminan, dan tidak boleh dibaca sebagai batas untuk pencetakan injeksi, ekstrusi, atau pemesinan benda hijau.
| Fitur | Aturan yang dicantumkan | Alasan yang disebut pemasok |
|---|---|---|
| Rasio panjang terhadap tebal dinding | maksimum mutlak 8:1 | laju pengepresan turun dan biaya naik saat batas didekati |
| Tebal dinding | sedikitnya 5 % panjang, minimum 0,030 in (sekitar 0,76 mm) | tidak disebut terpisah; batas rasio di baris atas dikaitkan dengan laju pengepresan dan biaya |
| Diameter lubang | minimum 0,060 in (sekitar 1,5 mm) menurut satu panduan; di bawah 0,020 in (sekitar 0,5 mm) menambah perawatan cetakan menurut panduan lain | pin cetakan mudah patah, terutama pada benda tebal |
| Jarak antarlubang dan ke tepi luar | sedikitnya sebesar diameter lubang | penampang tipis di antara lubang berisiko retak saat pembakaran |
| Kemiringan dinding dalam | 2°; lubang tembus tanpa kemiringan, lubang buntu 2° (minimum 1°) | mendukung pelepasan dari cetakan |
| Penampang dan bentuk | penampang seragam; bentuk bulat lebih murah perkakasnya; serong tepi pada sudut | mengurangi retak saat pengeringan dan pembakaran serta gompal saat penanganan |
Perhatikan bahwa dua panduan dapat memberi angka berbeda untuk fitur yang sama, seperti diameter lubang minimum. Perbedaan itu wajar karena alat, bahan, dan ukuran benda berbeda, dan justru menunjukkan mengapa aturan desain harus disepakati dengan pemasok yang akan membuat komponen. Gunakan tabel seperti ini untuk menandai fitur yang perlu dibahas pada rapat pertama, lalu minta pemasok menuliskan batas yang berlaku untuk rute mereka.
Contoh rekaan: memeriksa satu tabung isolator terhadap aturan pemasok
Dalam contoh rekaan ini, sebuah tabung isolator yang dipres direncanakan sepanjang 40 mm dengan dinding 3 mm. Rasio panjang terhadap dinding menjadi 40/3 ≈ 13,3:1, jauh di atas batas 8:1 pada tabel, sehingga dinding perlu dipertebal menjadi sedikitnya 40/8 = 5 mm, atau tabung dipendekkan, atau rute pembentukan diganti, misalnya ke ekstrusi atau pengepresan isostatik yang aturan desainnya berbeda. Aturan 5 persen panjang memberi 2 mm sebagai batas bawah dinding, sehingga dalam contoh ini aturan rasio yang lebih menentukan. Keputusan akhir tetap bergantung pada beban, medan listrik, dan biaya, dan contoh ini hanya menunjukkan cara memakai aturan pemasok sebagai daftar periksa.
Sisa pemesinan menghubungkan bentuk awal dengan permukaan presisi
Variasi hasil pembakaran harus tertutup oleh bahan yang disisakan untuk penggerindaan. Sisa yang terlalu kecil menghasilkan area yang tidak terangkat seluruhnya, sedangkan sisa yang terlalu besar menambah waktu, keausan roda, panas, dan risiko. Pemasok menetapkan sisa pada setiap permukaan dari data penyusutan dan strategi penahanan. Gambar produk menunjukkan geometri akhir, sedangkan dokumen manufaktur mengelola sisa pemesinan.
Pemesinan badan hijau menghilangkan bahan sebelum sinter dan relatif mudah, tetapi ukuran akhirnya tetap mengikuti penyusutan. Penggerindaan setelah sinter mencapai presisi pada bahan keras. Kombinasi keduanya sering paling masuk akal untuk komponen dengan sedikit permukaan presisi. Artikel pemesinan badan hijau dibanding penggerindaan membahas perbedaannya.
Pemindahan datum dari badan hijau ke benda sinter perlu direncanakan. Jika fitur pada badan hijau menjadi acuan lalu hilang ketika penggerindaan, penyetelan berikutnya membutuhkan strategi baru. Bantalan pemosisi sementara dapat ditambahkan dan kemudian dihilangkan. Operasi penghilangan harus dinilai terhadap tegangan serta kebersihan.
Pembagian zona mencegah semua permukaan menjadi mahal
Buat peta zona untuk penyegelan, kontak geser, penyangga, ikatan, fungsi listrik, optik, tampilan, dan area nonkritis. Setiap zona memiliki persyaratan dimensi, bentuk, tekstur, gompal, kebersihan, serta inspeksi. Permukaan bebas dapat dibiarkan sebagai hasil pembakaran bila fungsinya tidak terganggu. Pembagian zona juga membantu pengemasan melindungi area sensitif.
Datum dipilih dari antarmuka fungsional, sedangkan toleransi umum mencakup fitur lain. Kendali profil dapat menyederhanakan permukaan kompleks bila pemasok mampu mengukurnya. Toleransi ketat hanya diberikan setelah analisis tumpukan dan sensitivitas membuktikan kebutuhan. Tinjauan toleransi keramik memberi kerangka rinci untuk pembagian zona ini.
Persyaratan tampilan tidak boleh diam-diam menjadi alasan penolakan fungsional. Variasi warna, bekas penyangga, atau tekstur hasil pembakaran dinilai terpisah. Jika tampilan yang dilihat pelanggan memang penting, tetapkan standar dengan sampel serta pencahayaan. Jangan menggunakan kata “sempurna” sebagai pengganti batas yang terukur.
Kapan memecah komponen dan menyambungkannya
Komponen monolitik menghindari sambungan, tetapi dapat sulit dibentuk, disinter, dan diinspeksi. Membaginya menjadi dua bentuk sederhana dapat meningkatkan hasil jadi. Namun sambungan membawa perekat, patri, suaian mekanis, perapat, keselarasan, tegangan sisa, paparan kimia, dan batas temperatur. Studi pilihan perlu menghitung semua biaya dan risiko tambahan itu.
Sambungan ditempatkan jauh dari puncak tegangan tarik, gradien termal, jalur kebocoran, atau zona kontaminasi bila memungkinkan. Luas tumpang tindih, celah, persiapan permukaan, pematangan, dan inspeksi ditentukan. Ketidakcocokan koefisien muai dengan logam dianalisis, walaupun kemudahan perbaikan mungkin menjadi keuntungan desain terpisah.
Kualifikasi sambungan mencakup kelompok produksi bahan pada kedua sisi, kelompok proses, perkakas penahan, temperatur, atmosfer, rongga, kekuatan, kebocoran, dan penuaan. Pemasok badan keramik serta pelaksana penyambungan bisa berbeda, sehingga tanggung jawab antarmuka harus ditulis. Perubahan perekat atau patri memicu tinjauan ulang sambungan.
Agenda 24 pertanyaan untuk sesi lintas fungsi
- Fungsi utama dan sekunder apa yang dijalankan komponen, serta kegagalan mana yang berkonsekuensi paling tinggi?
- Kasus beban mana yang termasuk operasi normal, transien, perakitan, transportasi, perawatan, dan keadaan abnormal; di mana tegangan tarik utama muncul?
- Apa profil temperatur, gradien, atmosfer, lingkungan kimia, tekanan, kelembapan, radiasi, atau vakum selama seluruh siklus hidup?
- Antarmuka mana yang menentukan posisi, penyegelan, aliran panas, isolasi listrik, aliran fluida, dan gerakan; datum apa yang mereplikasinya?
- Keluarga dan mutu bahan apa yang dipertimbangkan, serta bukti mana yang khusus untuk mutu itu dan bukan data generik?
- Rute pembentukan apa yang diusulkan untuk prototipe, kelompok produksi percontohan, serta volume, dan mengapa rutenya berbeda?
- Berapa penyusutan yang diperkirakan serta variasinya menurut arah untuk geometri dan susunan muatan tungku?
- Fitur mana yang menimbulkan gradien densitas, pengikat terperangkap, garis pertemuan aliran lemah, tegangan saat pelepasan, atau distorsi sinterisasi?
- Apakah rentang ketebalan dinding, peralihan, rusuk, tonjolan, kantong, dan inti sesuai dengan penghilangan pengikat serta perpindahan panas?
- Jari-jari dan serong tepi mana yang diperlukan untuk tegangan, aliran, alat, penanganan, serta rakitan, dan bagaimana cara menginspeksinya?
- Lubang, ulir, alur, ceruk, dan kanal internal mana yang harus dicetak, dimesin saat hijau, atau diselesaikan setelah sinter?
- Permukaan mana boleh tetap hasil pembakaran; mana yang perlu digerinda, diasah datar, dipoles, dilapisi, dimetalisasi, atau disambung?
- Berapa sisa pemesinan dan bagaimana pemasok memastikan seluruh permukaan akhir benar-benar terangkat?
- Bagaimana penyetelan dan datum berpindah antara pembentukan, pemesinan badan hijau, pembakaran atau sinterisasi, penggerindaan, dan inspeksi?
- Kekasaran, gelombang permukaan, arah guratan, goresan, gompal, dan kebersihan apa yang berhubungan langsung dengan fungsi?
- Apakah tumpukan toleransi mencakup komponen pasangan, pelapis, pemuaian termal, sambungan, dan ketidakpastian pengukuran?
- Metode inspeksi apa yang dipakai, dengan perkakas penahan, gaya prob, resolusi, ketidakpastian, jumlah sampel, dan data mentah apa?
- Cacat apa yang ditargetkan pengujian tak merusak dan bagaimana peluang deteksinya dikualifikasi pada geometri ini?
- Bagaimana komponen ditandai serta ditelusuri tanpa menambah takik, kontaminan, atau kerusakan?
- Bagaimana pengemasan, pengiriman, penyimpanan, pembersihan, pemasangan, pelepasan, dan inspeksi lapangan melindungi keramik?
- Pemicu biaya terbesar berada pada perkakas, bahan, penggerindaan, pemolesan, inspeksi, hasil jadi, atau kualifikasi?
- Perubahan desain mana yang menurunkan biaya tanpa mengubah fungsi, dan bukti sensitivitas apa yang mendukungnya?
- Perubahan proses atau pemasok apa yang wajib diberitahukan serta memicu kualifikasi ulang?
- Masalah terbuka, penanggung jawab, tenggat, keputusan, penyimpangan, dan revisi dokumen apa yang dihasilkan dari sesi?
Tinjauan jalur beban untuk menghindari penyalinan desain logam
Desain logam sering memakai tonjolan tipis, akar ulir tajam, suaian jepret, atau deformasi plastis setempat. Keramik tidak dapat mengandalkan peluluhan yang sama seperti logam. Ubah jalur beban agar lebih banyak berupa tekan dan tersebar bila memungkinkan. Perbesar jari-jari kontak dan hindari gaya ungkit, dan jangan hanya mengganti sifat bahan di dalam model perancangan.
Tumpukan toleransi rakitan dapat menciptakan perpindahan paksa, misalnya ketika flensa yang tidak selaras atau poros melengkung membebani keramik. Model perlu memasukkan beberapa batas toleransi sekaligus, bukan hanya nilai nominal. Lapisan lentur, cincin sferis, lenturan logam, atau celah dapat membantu, tetapi perlu ditinjau terhadap temperatur, rayapan, dan kimia.
Alat servis juga masuk ke dalam jalur beban. Kunci, penarik, batang pembersih, dan titik angkat dapat menyentuh tepi. Tambahkan fitur penanganan pada rumah logam, bukan pada keramik, bila memungkinkan. Prosedur serta pelatihan pemasangan merupakan bagian pengendalian desain.
Desain yang tidak dapat diukur sulit dikendalikan
Sudut dalam, lubang dalam, dinding tipis, dan permukaan tersembunyi mungkin tidak dapat diinspeksi dengan alat produksi. Tinjauan kemudahan produksi perlu melibatkan metrologi untuk memilih datum serta akses. Jika tomografi komputer atau alat ukur khusus dibutuhkan, biaya dan waktu pemeriksaannya dimasukkan. Jangan membuat kriteria penerimaan yang hanya dapat dijalankan pada tahap penelitian.
Pengujian tak merusak tidak mempunyai cakupan ajaib: ultrasonik membutuhkan media penggandeng dan geometri yang sesuai; radiografi peka terhadap orientasi dan ketebalan; penetran hanya menemukan indikasi yang terbuka ke permukaan; inspeksi visual membutuhkan garis pandang. ASTM C1175 memberi panduan pemilihan, tetapi rencana tetap harus menyatakan sasaran cacat dan cara validasinya.
Desain dapat menambah fitur saksi atau kupon, tetapi keterwakilannya harus dibuktikan. Kupon yang lebih kecil atau memiliki permukaan berbeda tidak menangkap semua cacat. Pemantauan proses seperti densitas atau kurva tungku melengkapi, bukan otomatis menggantikan inspeksi komponen.
Prototipe yang mudah belum tentu produksi yang sehat
Pemesinan prototipe dari bahan padat siap pakai menghindari perkakas dan dapat berlangsung cepat, tetapi pemanfaatan bahannya rendah serta kerusakan permukaannya berbeda. Produksi volume mungkin memakai pencetakan, sedangkan prototipe tetap berguna untuk memeriksa suaian dan fungsi, tetapi kualifikasi proses belum selesai. Laporan prototipe harus menyatakan rute pembuatannya.
Kelompok produksi percontohan menggunakan bahan, perkakas, susunan muatan tungku, penyelesaian akhir, inspeksi, dan pengemasan yang dimaksudkan untuk produksi. Ukur hasil jadi serta variasinya, karena komponen pertama yang dibuat dengan perhatian khusus mungkin tidak menggambarkan proses rutin. Gunakan operator dan pengendalian yang mewakili produksi.
Peningkatan skala mengubah jumlah rongga cetakan, pengisian, muatan penghilangan pengikat, massa termal tungku, perkakas penahan saat penggerindaan, dan otomasi inspeksi. Setiap perubahan sesudah itu ditinjau dengan catatan. Artikel risiko transisi prototipe membantu membangun gerbang keputusan.
Model biaya yang dapat ditindaklanjuti
Pisahkan biaya tidak berulang untuk perkakas, rekayasa, perkakas penahan, alat ukur, serta kualifikasi dari biaya berulang untuk bahan, siklus, penggerindaan, inspeksi, hasil jadi, dan pengemasan. Pemasok menyatakan asumsi jumlah serta rute di balik setiap angka. Biaya per komponen yang diterima lebih informatif daripada waktu mesin saja.
Gunakan beberapa skenario hasil jadi serta permintaan, karena perkakas mahal masuk akal bila volume stabil sedangkan rute fleksibel berguna saat desain masih berulang. Persediaan dan waktu tunggu mempunyai biaya, sedangkan sumber ganda menambah kebutuhan kualifikasi, tetapi mengurangi risiko pasokan.
Rekayasa nilai hanya mengubah persyaratan yang tidak melindungi fungsi. Dokumentasikan risiko sebelum dan sesudah setiap perubahan biaya. Penghematan dari penghapusan inspeksi memerlukan bukti kemampuan proses serta rencana reaksi. Jangan memindahkan biaya pabrik menjadi kegagalan lapangan.
Baca penampang, bukan hanya tampak luar model digital
Model pejal dapat menyembunyikan perubahan massa yang tajam. Buat beberapa irisan pada tonjolan, kantong, persilangan lubang, serta peralihan dinding. Tandai jalur keluarnya pengikat, arah tekanan pembentukan, bidang pemisah alat, kemungkinan garis pertemuan aliran, permukaan penyangga sinter, dan area yang masih harus dijangkau roda gerinda. Penampang sering memperlihatkan bahwa rongga yang tampak sederhana dari luar sebenarnya terkunci atau mempunyai leher tipis.
Bandingkan luas penampang berurutan untuk menemukan lonjakan kekakuan dan laju pemanasan. Jika perubahan tidak dapat dihindari karena fungsi, berikan jari-jari, peralihan ketebalan, atau pemisahan komponen yang dapat diproduksi. Keputusan tersebut kemudian diperiksa terhadap ruang rakitan, aliran, isolasi, serta kebersihan, karena geometri yang mudah dibuat tetapi menyimpan residu tetap bukan desain yang sehat.
Sertakan hasil pada batas toleransi, bukan hanya nominal. Sebuah saluran yang terbuka pada model nominal bisa tertutup setelah penyusutan, pelengkungan, dan pelapis berada pada kondisi terburuk. Sebaliknya, sisa pemesinan berlebihan dapat menghilangkan penampang penyangga setelah penggerindaan. Analisis kondisi batas membantu menempatkan pengendalian pada fitur yang benar-benar sensitif.
Antarmuka rakitan menentukan beban yang tidak terlihat di gambar teknik komponen
Keramik sering patah bukan saat menerima beban layanan utama, melainkan ketika mengalami suaian tekan, pengencangan baut, ketidakselarasan, atau perbedaan muai dengan rumah. Tinjau urutan perakitan langkah demi langkah bersama teknisi pemasangan. Catat titik sentuh pertama, gaya pemasangan, torsi, pelumas, kebersihan, perkakas penahan, temperatur, serta kebebasan gerak setelah terpasang.
Toleransi komponen pasangan harus masuk perhitungan suaian. Lubang logam pada batas kecil dan diameter keramik pada batas besar dapat menciptakan interferensi yang tidak direncanakan. Pelapis, ketebalan garis perekat, patri, perapat, serta partikel juga mengubah kontak. Uji rakitan memakai rentang nyata, bukan hanya komponen dengan ukuran nominal terbaik.
Jika prabeban dibutuhkan untuk penyegelan atau stabilitas, ubah persyaratan menjadi rentang terukur. Gunakan komponen lentur untuk mendistribusikan beban bila sesuai lingkungan, tetapi tinjau rayapan, temperatur, dan kimia. Pencegah salah pasang sebaiknya berada pada rumah atau alat agar tidak menambah tonjolan rapuh pada keramik.
Gunakan tabel fitur–proses–cacat–deteksi
Untuk setiap fitur sulit, buat satu baris yang menghubungkan fungsi, operasi pembentuk, cacat yang mungkin muncul, cara pencegahan, dan cara deteksi. Lubang panjang, misalnya, dapat mengalami penyimpangan sumbu, pecah keluar, atau sisa bahan yang tidak terangkat. Pengendaliannya berbeda untuk inti cetakan, pengeboran badan hijau, dan penggerindaan setelah sinter.
Kolom deteksi memaksa peninjau memeriksa akses alat ukur. Bila cacat internal dianggap kritis tetapi tidak ada metode yang layak pada geometri akhir, opsi desain perlu dibuka kembali. Menambah inspeksi yang secara fisik tidak sensitif hanya menghasilkan rasa aman. Alternatifnya dapat berupa perubahan bentuk, kupon yang tervalidasi, proses pengendalian, atau margin desain.
Kolom reaksi menjelaskan apa yang dilakukan saat indikasi muncul: penahanan kelompok produksi, pengukuran tambahan, tinjauan rekayasa, pengerjaan ulang terkendali, atau pembuangan komponen. Dengan begitu, gambar teknik tidak berdiri sendiri, dan karakteristik sulit sudah mempunyai rencana sejak sebelum perkakas dibuat.
Keluaran DFM yang harus tersisa setelah rapat
Keluaran rapat mencakup pembaruan gambar atau model, spesifikasi bahan, rute proses, peta permukaan, alasan toleransi, risiko terbuka, rencana prototipe, konsep inspeksi, asumsi biaya, dan pemberitahuan perubahan. Setiap tindakan mempunyai penanggung jawab, dan notulen tanpa pembaruan dokumen tidak cukup.
Penyimpangan yang diajukan pemasok dicatat dan diputuskan oleh pemilik desain. Jika saran tidak diterima, alasan serta mitigasinya disimpan. Konfigurasi acuan diberi nomor revisi. Tim pada masa mendatang dapat melihat mengapa jari-jari atau toleransi dipilih, bukan menghapusnya karena tampak aneh.
Setelah geometri diperbarui, tindakan belum selesai hanya karena model baru sudah dikirim. Tandai fitur yang berubah dan tentukan buktinya: analisis tegangan untuk jari-jari, percobaan pembentukan untuk peralihan dinding, metrologi untuk datum, atau uji coba rakitan untuk antarmuka. Bila desain mengandalkan rongga cetakan tertentu, penyangga bakar, jari-jari roda gerinda, atau metode uji tak merusak, perubahan unsur itu masuk pemberitahuan perubahan, bukan urusan internal pemasok.
Untuk desain yang kritis terhadap keselamatan, gunakan rekayasa berwenang, pengujian, serta standar yang relevan di lokasi penggunaan, karena angka pemasok di tabel aturan desain hanya memberi konteks.
Pemeriksaan terakhir sebelum gambar teknik dibekukan
- Setiap datum meniru cara komponen dilokasikan, tidak dipilih hanya karena bidangnya mudah diklik dalam perangkat desain berbantuan komputer.
- Zona tarik, perapat, listrik, termal, kontak, dan penanganan ditandai serta dihubungkan dengan kondisi permukaan.
- Ketebalan, peralihan, rongga cetakan, lubang, dan ceruk sudah dinilai terhadap pembentukan, penghilangan pengikat, sinterisasi, serta pembersihan.
- Sisa pemesinan dan permukaan penyelesaian akhir mempunyai alasan; tidak ada penggerindaan presisi pada area yang tidak berpengaruh pada fungsi.
- Tumpukan rakitan mencakup komponen pasangan, pelapis, perekat, temperatur, gaya, ketidakselarasan, serta urutan pemasangan.
- Metode inspeksi dapat menjangkau karakteristik, mempunyai sistem datum, dan tidak merusak tepi atau dinding tipis.
- Rute prototipe dan rute produksi diberi label; bukti yang tidak dapat ditransfer tidak dipakai sebagai kualifikasi.
- Penanganan, kemasan, pembersihan, penandaan, servis, dan pelepasan tidak menambahkan beban atau kontaminasi tersembunyi.
- Pengecualian pemasok, risiko terbuka, keputusan, dan penanggung jawab sudah masuk dokumen terkendali sebelum pemesanan perkakas.
Memeriksa rute pembentukan dan batas desain pemasok
Kapan tinjauan DFM dilakukan?
Pada tahap konsep sebelum perkakas dipesan; ulangi saat gambar teknik awal, pemilihan pemasok, dan perubahan besar. Tinjauan dini memberi ruang untuk memperbaiki geometri.
Apakah jari-jari selalu lebih baik?
Jari-jari sering mengurangi pemusatan tegangan serta membantu pembentukan, tetapi ukuran, antarmuka, alat, dan inspeksi harus cocok. Tidak ada satu jari-jari yang berlaku universal.
Bisakah desain logam langsung dikonversi ke keramik?
Jarang aman tanpa tinjauan. Peluluhan, ulir, tonjolan, kontak titik, pemuaian termal, proses, dan kepekaan terhadap cacat berbeda.
Siapa yang harus hadir dalam DFM?
Tim desain, bahan dan proses, manufaktur pemasok, mutu dan metrologi, pengadaan, perakitan dan layanan, serta keselamatan atau regulasi sesuai tingkat risiko.
Apakah aturan desain dari satu pemasok berlaku untuk pemasok lain?
Tidak otomatis. Aturan seperti rasio panjang terhadap dinding atau diameter lubang minimum terikat pada alat, bahan, dan rute pemasok tersebut. Gunakan sebagai titik awal diskusi, lalu minta batas tertulis dari pemasok yang akan membuat komponen.
Panduan desain pemasok dan standar penandaan yang dirujuk
- DU-CO Ceramics — Custom Applications (panduan desain keramik tekan). Contoh data produsen isolator keramik tekan yang memuat aturan desain dalam inci: rasio panjang terhadap dinding maksimum, tebal dinding minimum, diameter lubang kecil, dan jarak antarlubang. Dipakai di tabel aturan desain sebagai angka satu pemasok. Diakses 2026-10-17.
- Akron Porcelain — Ceramic Design Guide. Contoh data produsen berupa panduan desain keramik tekan: kemiringan dinding dalam, ukuran lubang minimum, kemiringan lubang buntu, keseragaman penampang, dan manfaat serong tepi. Dipakai di tabel aturan desain. Diakses 2026-10-22.
- Kyocera — Fine Ceramics Production Process. Contoh data produsen yang menggambarkan urutan dari pengolahan serbuk sampai inspeksi dan menjelaskan bahwa bentuk dibuat mendekati bentuk akhir sebelum sinter dengan memperkirakan penyusutan. Diakses 2026-10-22.
- ASTM C1175 — panduan uji tak merusak keramik maju. Halaman katalog ASTM untuk panduan pemilihan metode uji tak merusak pada keramik maju; naskah lengkap berbayar. Dirujuk di bagian desain yang dapat diukur dan diperiksa. Diakses 2026-10-22.
- ISO 1101:2017 — toleransi geometris. Halaman katalog ISO untuk aturan penulisan toleransi geometris pada gambar; naskah lengkap berbayar. Dirujuk di bagian pembagian zona dan datum. Diakses 2026-10-22.
- ISO 2768-1:1989 — toleransi umum. Halaman katalog ISO; naskah lengkap berbayar. Ringkasannya membatasi cakupan pada benda hasil pemesinan logam atau lembaran logam, alasan catatan toleransi umum dari templat logam perlu ditinjau pada gambar keramik. Diakses 2026-10-22.